Reformerrør i et anlegg med direkte redusert jern (DRI) er ikke vanlige varmevekslerrør. De sitter inne i en fyrt reformator, der naturgass, damp og resirkulert toppgass reagerer ved omtrent 850...
READ MORE
2026-08-28
En vanlig klage på skift av etylenenheter er den samme: ovnen fyrer hardere hver uke, spolens utløpstemperatur avviker, og strålingspyrometeret viser lyse flekker på det ene spolens ben. Den vanlige synderen er sprekkerøret, ikke brenneren. Å forstå hvorfor cracking-rør brytes ned, hvilke materialer som fungerer best, og hvordan man spesifiserer kvalitetsrør, er den raskeste måten å beskytte ovnens tilgjengelighet på.
Et cracking rør er reaksjonsrøret inne i en damp cracking ovn. Hydrokarbontilførsel – etan, propan, nafta eller gassolje – blandes med fortynningsdamp og passerer gjennom røret mens eksterne brennere varmer det opp. Prosessgassen når 750–950 °C for en kort oppholdstid, vanligvis 0,1–0,5 sekunder, og varmen bryter ned større molekyler til etylen, propylen og andre olefiner.
Røret må gjøre flere jobber samtidig. Den inneholder en høytrykks varm gass, overfører strålevarme til prosessstrømmen, motstår karburering fra karbon- og kokslaget, og støtter sin egen vekt ved temperaturer over 1000 °C på lokale steder. Følgelig er de fleste crackingrør sentrifugalstøpt høylegert stål. De vanligste familiene er 25Cr-35Ni-Nb og modifiserte HP45-kvaliteter, med mikrolegeringstilsetninger designet for å forbedre krypestyrken og karbureringsmotstanden.
Levetiden til et crackingrør styres av samspillet mellom materiale, ovnsdesign og prosessforhold. Geometrien til spolen betyr like mye som kjemien til legeringen. Hvis du erstatter en eksisterende pakke, sprekkrør strålespole er komponenten som må gjennomgås først.
 Kina Radiant Coil Produsent, Cracking Tube Factory Tuopu Industry er en produsent av strålende spole i Kina som leverer høyytelses sprekkerør og samlere direkte fra fabrikken vår. Høyt... Se produkt →
Tubepensjonering kommer sjelden som et overraskende brudd. Det starter som et sakte tap av ytelse. Koks bygger seg opp på den indre veggen, det effektive tverrsnittet krymper, trykkfallet øker, og rørets metalltemperatur stiger. Hver ekstra grad av metalltemperatur forkorter krypetiden. Når operatører utvider en kampanje for å unngå nedleggelse, beveger røret seg nærmere feil.
Tabellen nedenfor oppsummerer de fire mekanismene som dominerer nedbrytning av sprekkerør.
| Feilmodus | Hoveddriver | Typisk tegn | Konsekvens |
|---|---|---|---|
| Karburering | Karbondiffusjon inn i rørveggen | Metall blir magnetisk; veggen sprø | Sprekker og lekkasjer |
| Kryp | Vedvarende rør-metalltemperatur over design | Diameter vekst og saging | Bruddrisiko |
| Termisk tretthet | Hyppige oppstarts- og avstengningssykluser | Overflatesprekker nær sveiser og bøyer | Tap av inneslutning |
| Oksidasjon | Damp, flammestøt eller opprørte temperaturer | Avskallingsskalling og veggtynning | Redusert mekanisk styrke |
I reell drift virker disse mekanismene sammen. Karburisert materiale mister duktilitet, noe som gjør det mer følsomt for termisk tretthet. Et lite område med flammestøt øker den lokale metalltemperaturen, noe som akselererer både kryp og oksidasjon. Trenden er synlig hvis du sporer veggtemperatur og trykkfall.
Rør-metalltemperaturen stiger ettersom koks bygges opp og varmeoverføringen forringes.
Kvalitet bestemmes før røret går inn i ovnen. Støperiet kontrollerer kjemi, kornstruktur, indre soliditet og veggtykkelseskonsistens. En billig spole med et lignende tegningsnummer kan se identisk ut på papiret og fortsatt svikte tidligere på grunn av porøsitet, feil varmebehandling eller en svak sveis.
Bruk disse kontrollpunktene som en sjekkliste:
Smultringdiagrammet nedenfor viser en praktisk vekting av kvalitetsfaktorer ved kjøp av sprekkerør.
Be leverandøren om samme nivå av bevis som de ville gi et raffineriinspeksjonsteam. Hvis kjøpet er en del av et større prosjekt, må rørspesifikasjonen samsvare med ovnsdesignet. Det er derfor en komplett etylen cracking ovn pakken er ofte lettere å kontrollere enn å kjøpe rør separat.
 Kina produsent av etylen-sprekkeovn, tilpasset fabrikk Tuopu Industry er en produsent av etylenkrakkingsovner i Kina og tilpasset fabrikk, vi leverer fullskala EPC for etylenkrakkingsovn... Se produkt →
Røret og ovnen kan ikke optimaliseres separat. En strålespole designet for høy utløpstemperatur kan skape lokale varme punkter hvis brenneroppsettet skyver flammen nær røroverflaten. Omvendt kan en konservativ ovnsdesign med lav varmefluks beskytte rørmetallurgien og forlenge løpelengden.
Viktige designparametere å vurdere inkluderer:
Når prosjektering og produksjon håndteres av ett team, kan tekniske beslutninger spores tilbake til selve støpe- og fabrikasjonsruten. Tuopu Industry designer fyrte varmeovner og produserer også sentrifugalstøperør, strålespoler, konveksjonsseksjoner og ovnskomponenter. Dens tunge utstyrssenter og dedikerte roll-on/roll-off dock gjør at ferdige ovnsmoduler kan sendes uten transportbegrensninger som forårsaker lange forsinkelser.
Start evalueringen før du skriver henvendelsen. Jo mer spesifikt spørsmålet er, desto lettere er det å skille en pålitelig rørleverandør fra en forhandler. En leverandør som forstår prosessforholdene vil gi deg en materialanbefaling, ikke bare et tilbud.
Den kommersielle kontrakten bør også dekke dokumentasjon, inspeksjon og storkomponentlogistikk. Fordi Tuopu Industry driver sin egen produksjonsbase og dokkingstasjon, kan den administrere overdimensjonerte ovnsmoduler uten å stole på flere underleverandører. Hvis du vil gjennomgå et spoledesign eller et materialdatablad, bruk selskapets kontaktside for å nå ingeniørteamet.
De fleste sprekkerør er sentrifugalstøpt austenittisk rustfritt stål med høyt krom- og nikkelinnhold. 25Cr-35Ni-Nb og modifiserte HP45-kvaliteter er vanlige fordi de tilbyr sterk krypemotstand og bedre karbureringsmotstand enn lavere legerte materialer.
Med god ovnsdrift varer crackingrør ofte 50 000 til 100 000 driftstimer. Levetiden avhenger av rør-metalltemperatur, matetype, avkoksfrekvens og brennerjustering. Å bytte rør før krypskader blir avansert er vanligvis mer økonomisk enn å reparere etter feil.
Lokal sveisereparasjon er mulig for mindre ytre skader. Kryppåvirkede eller sterkt karburerte seksjoner bør fjernes og erstattes i stedet for å repareres fordi det omkringliggende materialet allerede kan være sprøtt og ikke kan bære lasten på en pålitelig måte.
Krakkingsrør opererer i olefinanlegg og sprekker hydrokarbontilførsel. Reformerrør opererer i dampreformere for å produsere hydrogen, syngass eller metanol. Legeringene er i prinsippet like, men prosessgassene, forkoksingsmekanismene og detaljerte designberegninger er forskjellige. Denne artikkelen om formål med dampreformer forklarer den tilstøtende teknologien.
Reformerrør i et anlegg med direkte redusert jern (DRI) er ikke vanlige varmevekslerrør. De sitter inne i en fyrt reformator, der naturgass, damp og resirkulert toppgass reagerer ved omtrent 850...
READ MOREEn strålespole som svikter ved måned 18 i stedet for år fem gjør mer enn å avbryte etylenproduksjonen. Det fremtvinger en ikke-planlagt stans, et kranløft og en revurdering av hver sveis på samm...
READ MOREKonveksjonsseksjonen til en fyrt varmeovn er der termisk effektivitet vinnes eller tapes. Røykgass forlater strålingsseksjonen ved 400–650 °C, og bærer så mye som 35 % av drivstoffets varmea...
READ MOREEtter tre år på et forsinket koksanlegg hadde en fyrt varmeovns røykgassutløpstemperatur drevet fra 180 °C til 246 °C. Brennerne var innstilt og strålerørene så gode ut, likevel hadde drivstoffg...
READ MORE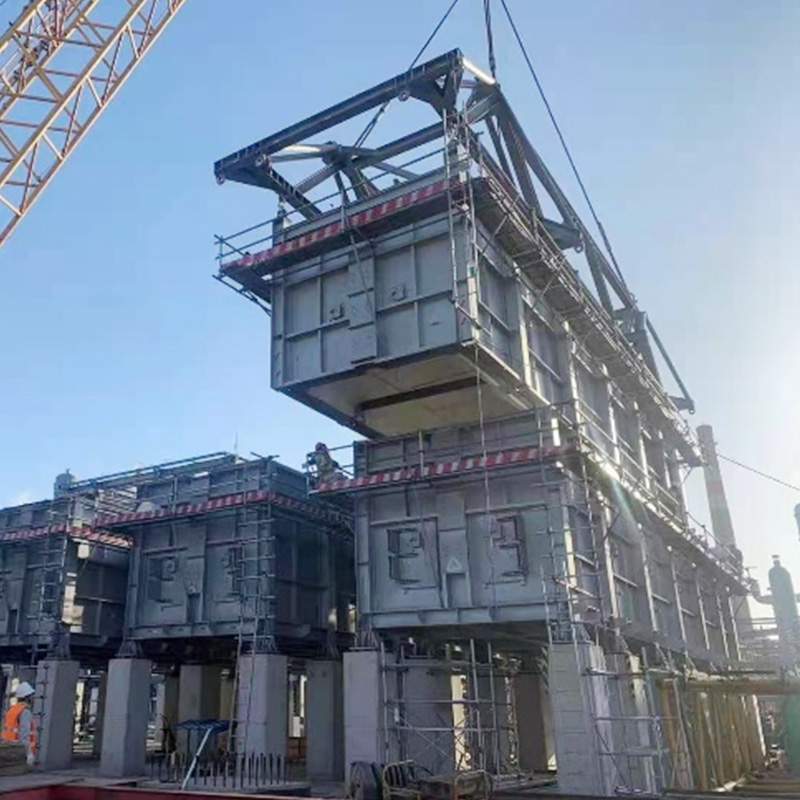
Ved å bruke COMMOS og intelligent PID for todimensjonal samarbeidsdesign, oppnår du et digitalt leveringsnivå.
See Details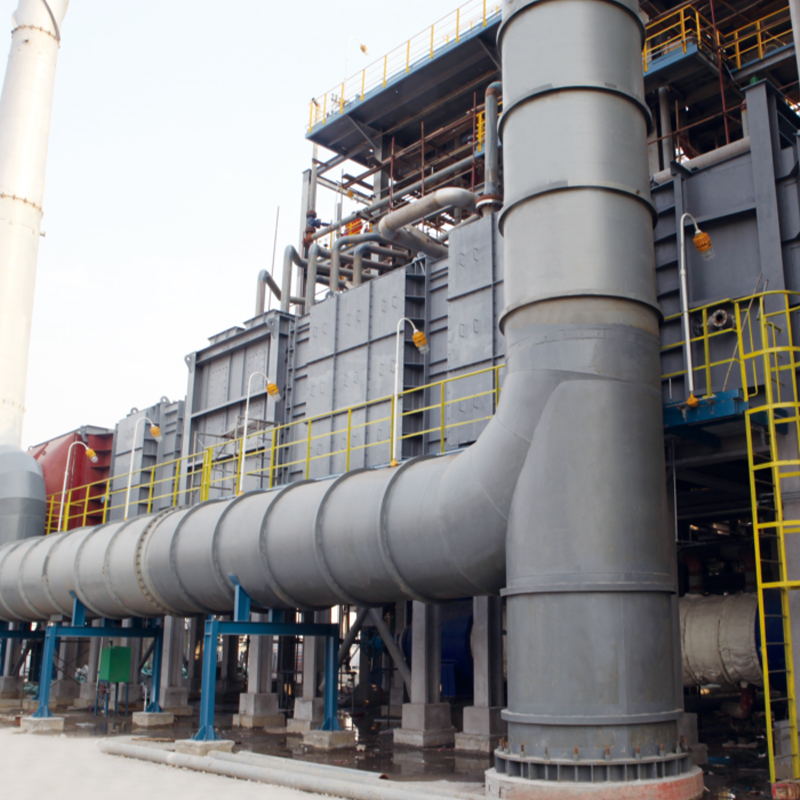
Furnace Accessories Series gir essensielle komponenter som sikrer sikker, effektiv og pålitelig drift av industrielle ovner. Fra brennere og termoelementer til ildfaste støtter og avtrekkssystemer,...
See Details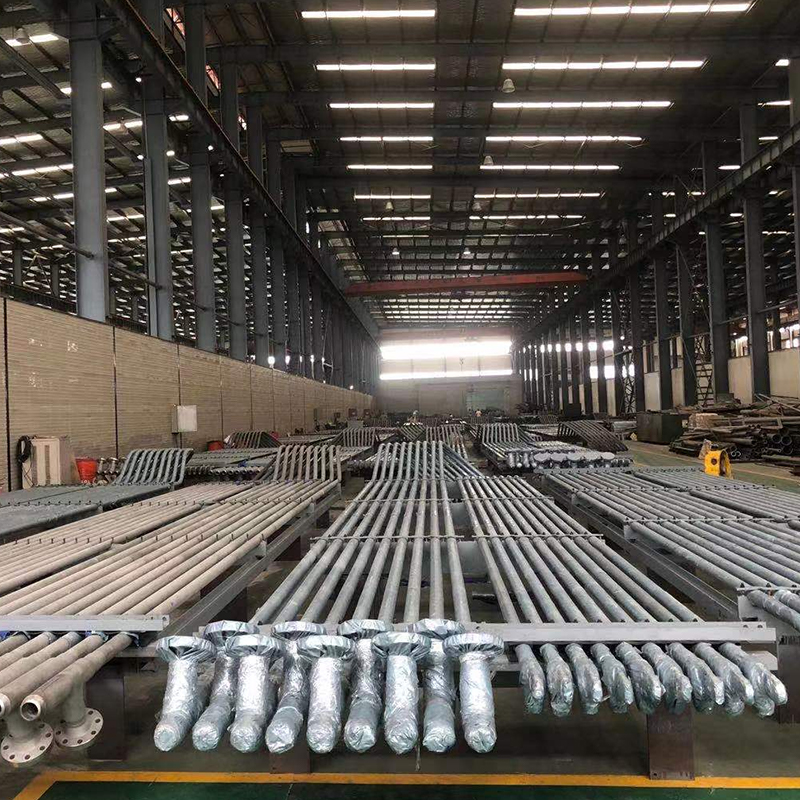
Cracking Tube Series er konstruert for høytemperatur-crackingovner i den petrokjemiske industrien, og gir eksepsjonell termisk stabilitet, korrosjonsbestandighet og langsiktig driftssikkerhet. Diss...
See Details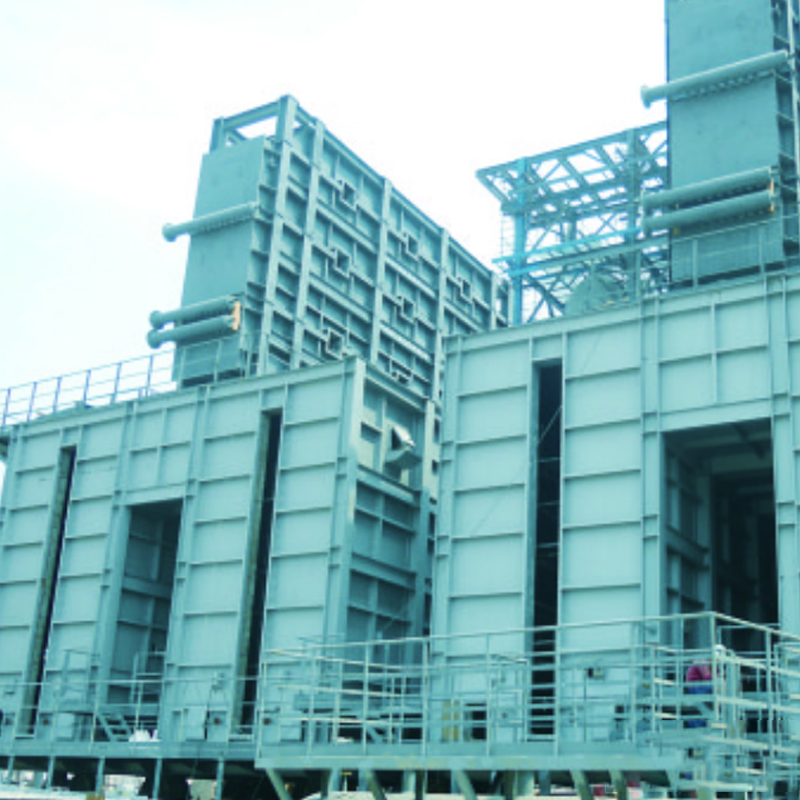
Vår Delayed Coking Heater er spesielt utviklet for effektiv oppvarming av tunge rester i forsinket koksing enheter. Ved å gi presis, jevn høytemperaturoppvarming, sikrer den optimal termisk crackin...
See Details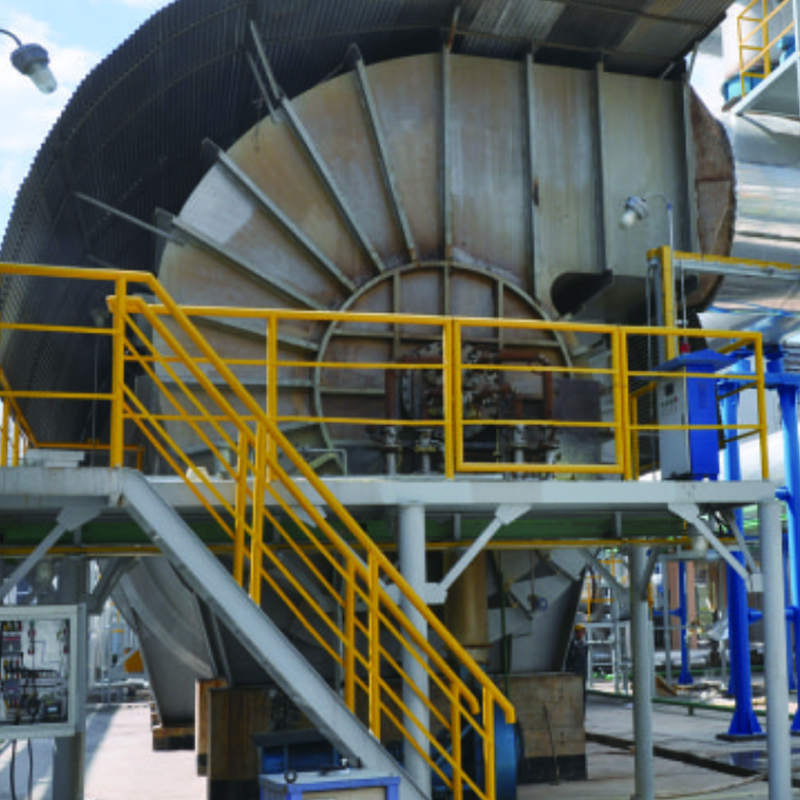
Vår svovelforbrenningsovn er spesielt designet for sikker og effektiv forbrenning av svovelholdige biprodukter i raffinerier og kjemiske anlegg. Den leverer jevn høytemperaturoppvarming, og sikrer ...
See Details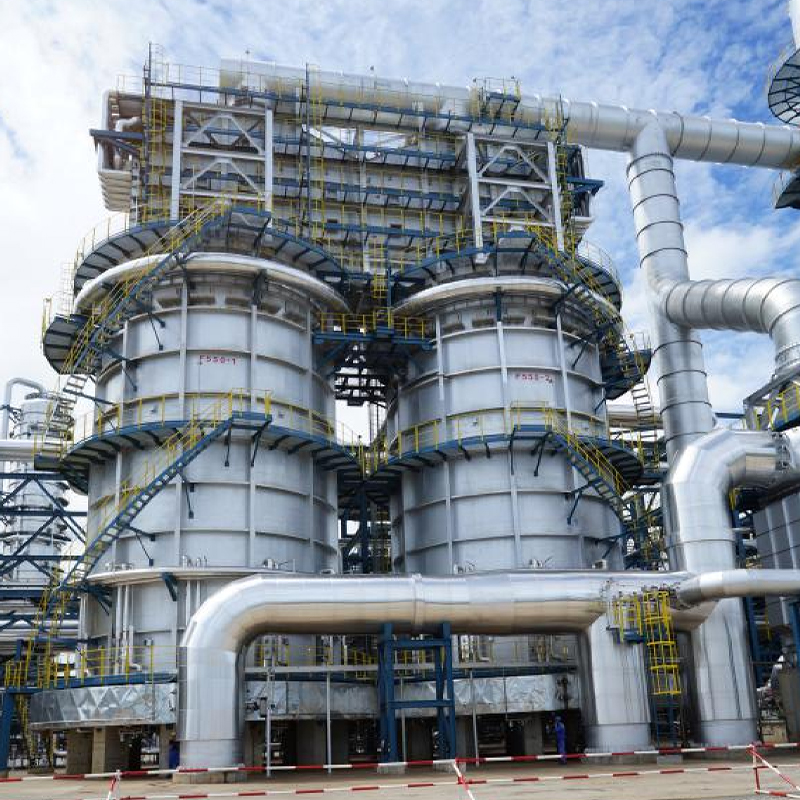
Vår Xylene Reboiler Fireed Heater er en presisjonskonstruert industriell oppvarmingsløsning designet for effektiv xylenseparasjon og gjenvinning i petrokjemiske og kjemiske prosessanlegg. Bygget fo...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adresse
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media