Reformerrør i et anlegg med direkte redusert jern (DRI) er ikke vanlige varmevekslerrør. De sitter inne i en fyrt reformator, der naturgass, damp og resirkulert toppgass reagerer ved omtrent 850...
READ MORE
 Hjem / Nyheter / Bransjenyheter / DRI Reformer Tubes: Materials, Design, Failure Modes & Procurement Guide
2026-10-02
Reformerrør i et anlegg med direkte redusert jern (DRI) er ikke vanlige varmevekslerrør. De sitter inne i en fyrt reformator, der naturgass, damp og resirkulert toppgass reagerer ved omtrent 850–950 °C for å produsere hydrogenet og karbonmonoksidet som reduserer jernmalmen. Når disse rørene kryper, karburiserer eller sprekker, mister DRI-modulen sin reduserende gass og produksjonen stopper. Det praktiske: spesifiser DRI-reformerrør etter driftstilstand først, deretter etter legering, støpekvalitet, inspeksjonsplan og reservedelsstrategi – ikke etter pris per kilo alene.
 DRI Reformer Tube Tuopus DRI Furnace Tube Series er spesialdesignet for Direct Reduced Iron (DRI) ovner, og tilbyr overlegen varmebestandighet, mekanisk styrke og langsiktig drift... Se produkt →
I en typisk gassbasert DRI-prosess er reformeren det kjemiske hjertet i anlegget. Den omdanner en blanding av naturgass og damp til syntesegass, eller syngass, som for det meste er hydrogen og karbonmonoksid. Den syngassen blir deretter matet til sjaktovnen, hvor den fjerner oksygen fra jernmalmpellets. Reformeringsrørene er reaksjonskarene: de inneholder katalysatoren og overfører varme fra ovnsbrennerne til prosessgassen.
DRI-reformere opererer ofte med et høyere karbonpotensial og et annet damp-til-karbon-forhold enn en konvensjonell dampmetan-reformer. Det betyr noe fordi rørveggen ser både høy temperatur og en gassatmosfære som kan karburere eller oksidere legeringen. Et rør som fungerer godt i ett hydrogenanlegg er kanskje ikke egnet for en DRI-reformer uten en nøye gjennomgang av gasssammensetning, varmefluks og sykling. For et bredere syn på hvordan reformeren passer inn i DRI-flytskjemaet, se denne gjennomgangen av DRI-teknologi og kjerneutstyrsløsninger .
Design starter med prosesslisensgiverens varme- og materialbalanse. Rørdiameteren, veggtykkelsen og legeringen velges deretter for å overleve et målkrypliv. En liten endring i temperaturen har stor effekt: i høylegerte reformerrør kan en økning på 20°C i rørmetalltemperaturen redusere gjenværende krypelevetid med omtrent det halve. Trykk legger til bøylespenning, og termisk sykling legger til tretthetsskader som ikke fanges opp av en enkel spenningsberegning.
| Parameter | Typisk rekkevidde | Hvorfor det betyr noe |
|---|---|---|
| Reaksjonstemperatur | 850–950°C | Primær driver av krypeliv |
| Driftstrykk | 10–30 bar | Stiller bøylespenning og veggtykkelse |
| Gass atmosfære | H2, CO, CO2, CH4, H2O | Karburerings- og oksidasjonspotensialet varierer langs røret |
| Termiske sykluser | 5–50 i året | Legger til termisk utmattelsesskade |
| Designliv | 80 000–120 000 timer | Definerer inspeksjonsintervaller og reservestrategi |
For anskaffelse spesifiserer rørtegningen vanligvis en minimum veggtykkelse, en maksimal ovalitet og en maksimal tillatt diametral ekspansjon etter service. Disse tallene er bare meningsfulle hvis kjøperen og rørprodusenten er enige om inspeksjonsmetoden og referansepunktet for dimensjonsavlesninger.
 Reformer Tube Tuopus Reformer Tube er designet for kjemiske reaksjoner ved høy temperatur i industrielle ovner, og sikrer effektiv varmeoverføring, strukturell integritet og langsiktig... Se produkt →
De fleste DRI-reformerrør er sentrifugalstøpt av høylegert varmebestandig stål. Støpeprosessen gir en søyleformet kornstruktur som er sterkere i kryp enn en statisk støping med samme kjemi. De vanlige familiene er 25Cr-35Ni (ofte kalt HP) og 35Cr-45Ni, med niob, wolfram eller mikrolegeringstilsetninger som brukes for å stabilisere karbider og forbedre høytemperaturstyrke.
Legeringsvalget er en avveining mellom krypestyrke, karbureringsmotstand og sveisbarhet. Høyere nikkelinnhold forbedrer generelt motstanden mot karboniserende atmosfærer, men kan redusere termisk ledningsevne. Niob og wolfram danner stabile karbider som bremser krypdeformasjonen. Et rør med riktig kjemi, men dårlig støpekvalitet – gassporøsitet, krymping eller et ugunstig karbidnettverk – kan svikte tidlig selv om sertifikatet viser riktig karakter.
Når du sammenligner tilbud, be om den faktiske målte kjemien, kornstrukturrapporten og resultatene av ikke-destruktiv testing på hvert rør – ikke bare et generisk møllesertifikat. En leverandør som sentrifugalstøper og maskinerer rør internt kan ofte kontrollere disse variablene mer konsekvent. De samme produksjonskontrollene som brukes for høytemperatur-reformerrør gjelder for DRI-spesifikke geometrier, inkludert veggtykkelse, konsentrisitet og endeforberedelser.
DRI-reformerrør svikter vanligvis sakte, så plutselig. Den langsomme delen er kryp: rørdiameteren vokser, veggen tynnes, og legeringen mister styrke. Den plutselige delen er en sprekk eller en bule som fremtvinger en uplanlagt avstengning. Inspeksjon er derfor et livsledelsesverktøy, ikke en engangsaksepttest.
En praktisk inspeksjonsplan kombinerer visuelle kontroller, dimensjonsavlesninger og minst én volumetrisk metode som ultralydtesting. Frekvensen avhenger av alvorlighetsgraden av operasjonen, men mange DRI-anlegg inspiserer rør hver 12.–24. måned og etter betydelige temperaturavvik.
Å kjøpe reformerrør er ikke som å kjøpe rør. Røret er en trykkdel, en katalysatorbeholder og en varmeoverføringsoverflate på samme tid. Kjøpsspesifikasjonen skal gjøre leverandøren ansvarlig for målbare resultater, ikke bare kjemi.
For et DRI-prosjekt bør rekkefølgen av reformerrøret koordineres med reformatordesignet, katalysatorbelastningen og utløpsmanifolden. En leverandør med erfaring med støping, maskinering og montering kan redusere grensesnittrisikoen mellom disse elementene.
Designlevetiden er vanligvis 80 000–120 000 timer, men faktisk levetid avhenger av rørets metalltemperatur, gasssammensetning og sykling. Rør som går over designtemperatur eller ser hyppige nedstengninger, kan trenge utskifting tidligere. Regelmessige diametermålinger er den enkleste måten å spore gjenværende levetid.
Noen ganger, men ikke automatisk. DRI-reformere kan ha et annet karbonpotensial og gasssammensetning. Legeringen må kontrolleres for karbureringsmotstand og krypestyrke under de faktiske DRI-forholdene. Et rør som er akseptabelt for et hydrogenanlegg er kanskje ikke optimalt for en DRI-reformer.
Mange operatører inspiserer rør hver 12.–24. måned. Intervallet bør forkortes hvis anlegget har opplevd overoppheting, katalysatorproblemer eller hyppige termiske sykluser. En grunninspeksjon ved igangkjøring er også nyttig for fremtidige sammenligninger.
DRI-reformeringsrør er et produkt med lang ledning og høy konsekvens. Den riktige spesifikasjonen balanserer krypestyrke, karbureringsmotstand, støpekvalitet og inspeksjonstilgang. For å diskutere en spesifikk DRI-reformerrørspesifikasjon, be om et tilbud og del prosessdata, rørtegning og påkrevd leveringsplan.
Reformerrør i et anlegg med direkte redusert jern (DRI) er ikke vanlige varmevekslerrør. De sitter inne i en fyrt reformator, der naturgass, damp og resirkulert toppgass reagerer ved omtrent 850...
READ MOREEn strålespole som svikter ved måned 18 i stedet for år fem gjør mer enn å avbryte etylenproduksjonen. Det fremtvinger en ikke-planlagt stans, et kranløft og en revurdering av hver sveis på samm...
READ MOREKonveksjonsseksjonen til en fyrt varmeovn er der termisk effektivitet vinnes eller tapes. Røykgass forlater strålingsseksjonen ved 400–650 °C, og bærer så mye som 35 % av drivstoffets varmea...
READ MOREEtter tre år på et forsinket koksanlegg hadde en fyrt varmeovns røykgassutløpstemperatur drevet fra 180 °C til 246 °C. Brennerne var innstilt og strålerørene så gode ut, likevel hadde drivstoffg...
READ MORE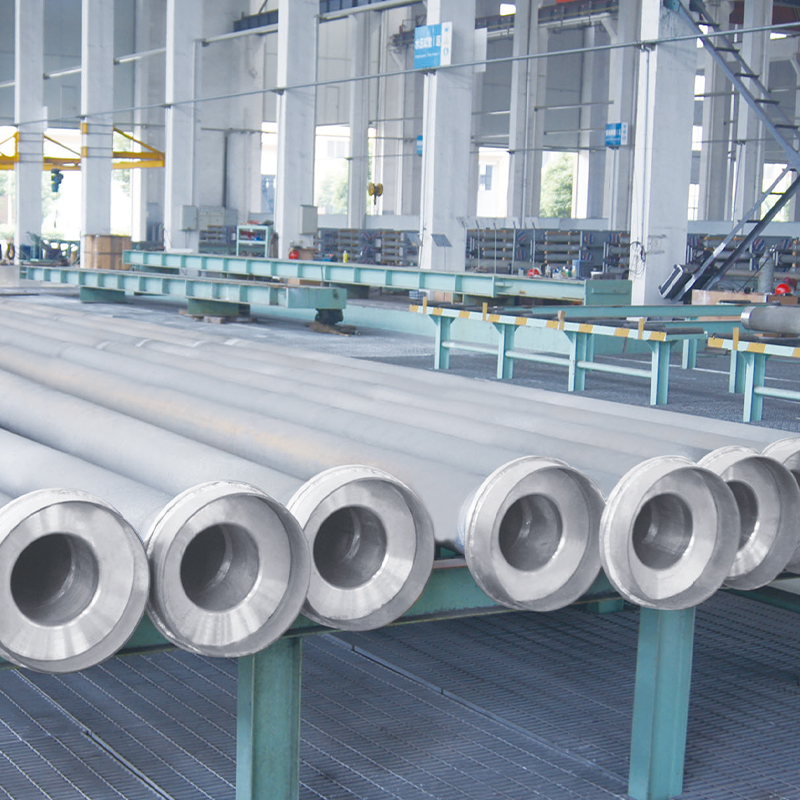
Tuopus DRI Furnace Tube Series er spesialdesignet for Direct Reduced Iron (DRI) ovner, og tilbyr overlegen varmebestandighet, mekanisk styrke og langsiktig driftsstabilitet. Produsert med avansert ...
See Details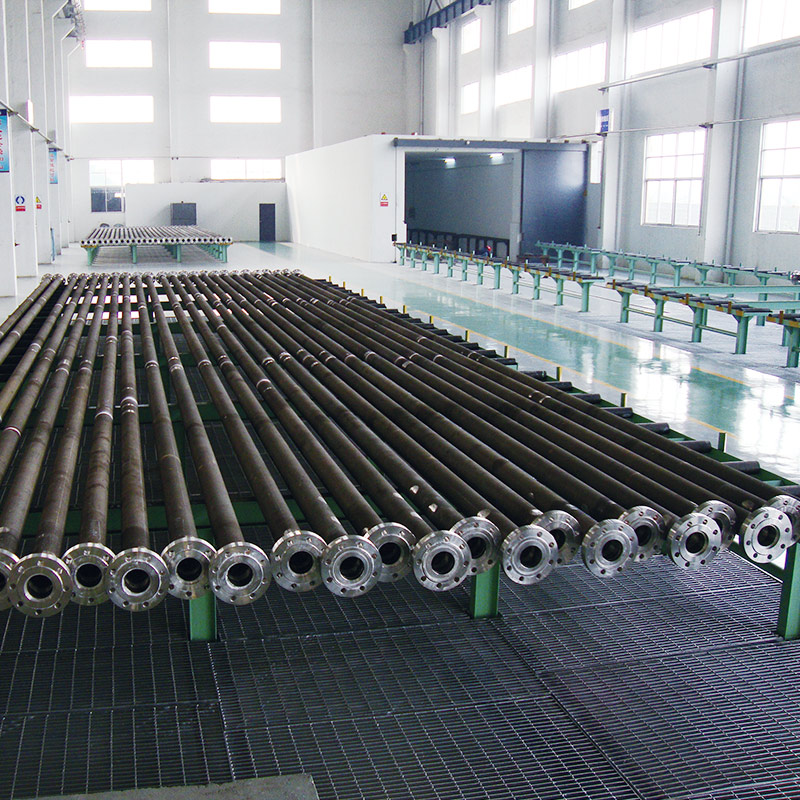
Tuopus Reformer Tube er designet for høytemperatur kjemiske reaksjoner i industrielle ovner, og sikrer effektiv varmeoverføring, strukturell integritet og langsiktig driftsstabilitet. Disse rørene ...
See Details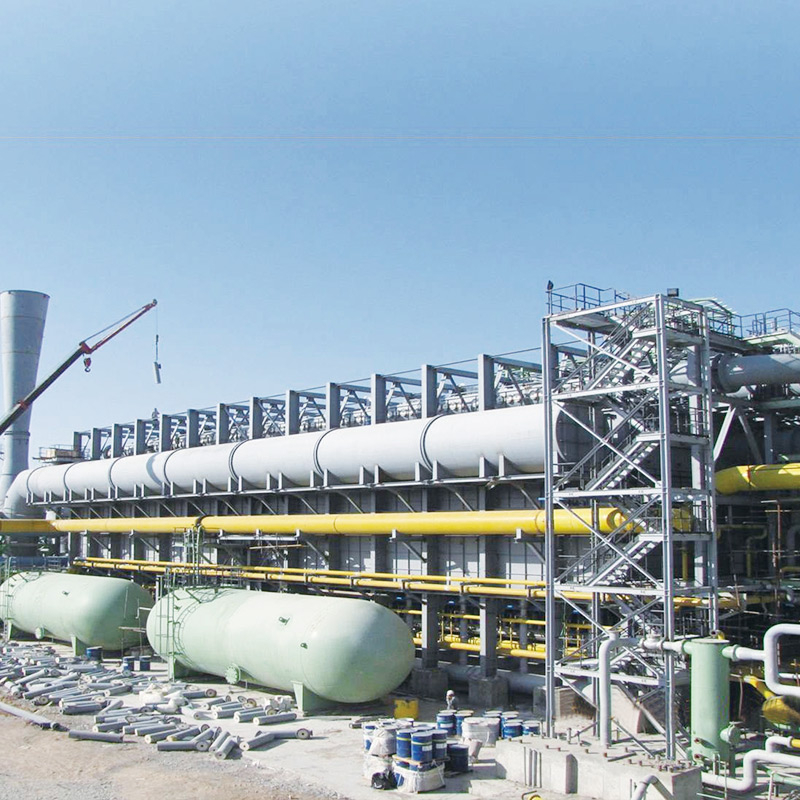
Tuopus DRI Furnace er en skreddersydd løsning designet spesielt for stålproduksjonsanlegg, og gir pålitelig og effektiv direkte redusert jern (DRI) produksjon. Konstruert for høy driftsstabilitet, ...
See Details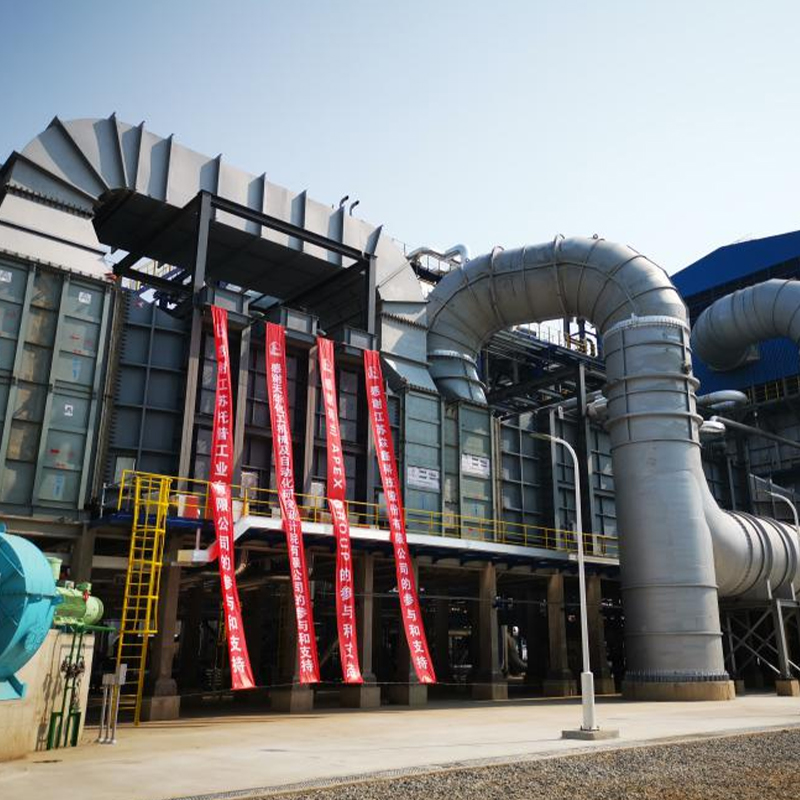
Vår Hydrogen Generation Reformer er spesialdesignet for å gi presis og pålitelig oppvarming for hydrogenproduksjonsprosesser i raffinerier og petrokjemiske anlegg. Det sikrer stabil forvarming av r...
See Details
Vår fire-i-ett reformerende fyrede varmeapparat er en høyeffektiv, avansert oppvarmingsløsning designet for moderne petroleumsraffinering og kjemisk prosessering. Konstruert for å optimere termisk ...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adresse
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media