Reformerrør i et anlegg med direkte redusert jern (DRI) er ikke vanlige varmevekslerrør. De sitter inne i en fyrt reformator, der naturgass, damp og resirkulert toppgass reagerer ved omtrent 850...
READ MORE
 Hjem / Nyheter / Bransjenyheter / Engineering for fyrte varmeovner: design, rørmetallurgi og EPC-levering
2026-10-09
En vakuumdestillasjonsvarmer kan passere varmebalansen på papir og fortsatt bule rørene innen to år. Plikttallet var riktig. Det som mislyktes var en avgjørelse tatt i en annen disiplin: en fluksgrense hevet for å spare overflateareal, en brenneravstand smalere for å passe til tomten, en rørstøtte flyttet for å forenkle fabrikasjonen.
Så her er det korte svaret før detaljene. Engineering for en fyrt varmeovn er en koplingsøvelse, ikke en termisk beregning. Prosessplikt, spolemetallurgi, mekanisk struktur, forbrenningskontroll og transportgrenser må lukkes, fordi den svakeste av dem setter vedlikeholdsintervallet.
Når en varmeovn kjøpes som en termisk vurdering med maskinvare festet, dukker gapene mellom disiplinene opp igjen senere som hot spots. Seks ingeniørstrømmer må utvikles parallelt, som hver produserer informasjon de andre er avhengige av.
| Strøm | Typiske leveranser | Feilmodus hvis underkonstruert |
|---|---|---|
| Prosess og termisk design | Varmebalanse, spolelayout, fluksprofil, trekk og strømningsberegninger | Koksing, hot spots, kort spolelevetid |
| Spolemetallurgi og rørproduksjon | Valg av legeringer, sentrifugalstøping, sveiseprosedyrer, dimensjonstoleranser | Krypbrudd, karburering, veggtynning |
| Mekanisk, strukturelt og ildfast | Foringsrør, støtter, ekspansjonsfuger, stabel- og kanalstål, vind- og seismikkdesign | Sprekkdannelse, lekkasje, vibrasjonsskader |
| Forbrenning og kontroller | Brennervalg og -avstand, luft/drivstoff-forhold, trekk og temperaturkontroll, forriglinger | Flammestøt, etterforbrenning, ustabil drift |
| Fabrikasjon, inspeksjon og QA | Sveising, varmebehandling etter sveising, NDT, hydrostatisk testing, dimensjonskontroll | Omarbeiding av nettstedet, forsinket oppstart |
| Transport og montering | Modularisering, løftepunkter, roll-on/roll-off frakt, monteringssekvens på stedet | Skadede moduler, tomgangskraner, planslipp |
Sekvensen betyr like mye som innholdet: spolelayout gir mekanisk design, og mekanisk design mater transportgrenser. På prosjekter delt på flere entreprenører, er mellomrommet mellom disse strømmene der problemene lever.
Duty størrelser varmeren; flux bestemmer hvor lenge det varer. Gjennomsnittlig strålingsfluks er tallet i dataarket, men røret som svikter først, sitter i toppstrømsonen, vanligvis ved siden av brennerne eller ved skjermrørene der strålingsseksjonen begynner.
God praksis holder topp-til-gjennomsnitt-forholdet mellom omtrent 1,3 og 2,0 avhengig av tjenesten, og holder toppen under et tak som er langt lavere for vakuum-, koks- og resttjenester enn for rene strømmer med høy hastighet. Forkoksningshastighet og krypskader øker begge kraftig med rørmetalltemperaturen, så et lite lokalt overskudd forbruker stille år med løpelengde.
Massehastighet er spaken som senker veggtemperaturen uten å endre drift. To spoler med identisk overflate kan kjøre ved svært forskjellige veggtemperaturer hvis deres indre hastigheter er forskjellige, og den langsommere ser vanligvis billigere ut på tilbudet.
Vårt notat om valg av fyrte varmeovner og ingeniørapplikasjoner i den petrokjemiske industrien dekker den valglogikken mer i dybden.
Valg av legering blir innrammet som et temperaturspørsmål. Det er også et spørsmål om karburering, korrosjon og sveisbarhet.
Sentrifugalstøping gir reformer-, sprekk- og strålende spiralrør en søyleformet kornstruktur med bedre krypemotstand enn statisk støping, og det er derfor det dominerer høytemperaturservice. Typiske valg går fra karbonstål og 1,25Cr–2,25Cr ved moderate temperaturer, gjennom 9Cr–1Mo for hydroprosessering og dampreforming, til austenittiske kvaliteter som 347H og HP-modifiserte legeringer der metalltemperaturer overstiger omtrent 900 °C.
Detaljene som avgjør om metallurgien overlever er mindre synlige: sveiseprosedyre og varmebehandling etter sveising for 9Cr-materiale, toleranse for veggtykkelse og ovalitet, og borrenhet. Noen få prosent av veggtykkelsesvariasjonen endrer både spenning og varmeoverføring, og på katalysatorfylte rør endrer det trykkfallet i hele reaktoren.
 Tilpasset sprekkerør for stråleovner Erstatningsstrålerør for høytemperatur cracking ovner; veggtykkelse, ovalitet, borrenhet og sveisedetaljer påvirker stress, varmeoverføring og avstengningsintervaller. Se produkt →
Ved utskifting av sprekker eller strålende spole er ikke røret tilbehør til varmeren. Det er komponenten som definerer avstengningsintervallet.
Raffinerivarmere ser like ut på høydetegninger og oppfører seg svært forskjellig under drift.
 Spesialtilpasset varmeovn for ADU og VDU Konstruert for atmosfærisk og vakuumdestillasjon, tilbyr denne fyrte varmeovnen jevn flersoneoppvarming, høy termisk effektivitet og korrosjonsbestandig konstruksjon for forvarming av råolje fra raffinerier. Se produkt →
I hvert tilfelle setter prosessingeniøren fluks- og hastighetskonvolutten, og maskiningeniøren må levere en spole som holder den uten for stort trykkfall.
Kjemiske varmeovner presser de samme komponentene hardere. Etylenkrakkingsovner kjører spoleutløpstemperaturer i området 800–870 °C med korte oppholdstider, noe som betyr høyflux, høylegerte rør og brenneroppsett som holder en jevn varmeprofil langs spiralen. Styrenenheter legger til en dampoverheter, propandehydrogenerings- og olefinkonverteringsenheter trenger reaksjonsvarme levert med en kontrollert profil, og hydrogenreformere er avhengige av ensartethet i rørveggens temperatur over hele stråleboksen.
 Spesialtilpasset etylen-sprekkeovn for hydrokarbonpyrolyse For etylenproduksjon ved dampcracking, med optimerte stråle- og konveksjonsseksjoner og avanserte brennere for presis, jevn høytemperaturvarme. Se produkt →
Den tekniske leksjonen er at fluksuniformitet er en produkt i seg selv, demonstrert på brennerlayoutstadiet i stedet for oppdaget ved igangkjøring.
Når den termiske designen er fikset, avgjør tre mekaniske spørsmål om den overlever i bruk.
Tilgjengelighet hører hjemme på denne listen. Hvis et rør ikke kan erstattes uten å kutte et konstruksjonselement, vil varmeren koste mer over tjue år enn den sparte ved kjøp.
Det siste ingeniørstadiet bestemmer ofte tidsplanen. Strålende seksjoner og konveksjonsmoduler er butikkfabrikert så langt transporten tillater det, noe som flytter sveising, varmebehandling etter sveising, ikke-destruktiv testing og hydrostatisk testing inn i et kontrollert miljø i stedet for en anleggsmasse.
Transportgrenser er ekte designbegrensninger. En tungt utstyrsbase på omtrent 40 000 m² med en 20 000 m² forsamlingshall og 150 t løftekapasitet setter den øvre grensen for modulvekt; en dedikert roll-on/roll-off-brygge, ca. 200 m lang med 8 m vanndybde og beregnet for 50 000 tonn roll-on-bevegelser, setter den øvre grensen for modulstørrelse for utenlandslevering. Disse tallene hører hjemme i den mekaniske designgjennomgangen, ikke i et frakttilbud utstedt tre måneder senere.
En varmeovn som har bestått ytelsestesten kan fortsatt mislykkes det første året, og årsakene er sjelden eksotiske.
Figur 2: Illustrerende splittelse hentet fra driftserfaring, tilbudt som en melding om gjennomgang i stedet for en statistisk påstand. Brennerinnstilling, oksygentrim og trekkkontroll står for den største andelen av tidlige problemer, og alle tre er igangkjøringsaktiviteter i stedet for designfeil. Rørskader rangerer nummer to fordi det er der tidligere kompromisser på fluks, legering og hastighet endelig dukker opp. Den praktiske responsen er en strukturert hot-spot-undersøkelse i de første ukene av driften, gjentatt etter den første planlagte stansen.
Før du frigir en oppvarmingsordre, få hver av disse besvart skriftlig i stedet for i møtenotater.
Nei. Duty angir hvor mye varme som overføres; fluks og overflate bestemmer boksens størrelse. Å akseptere en høyere fluks reduserer overflatearealet og kostnadene i forkant, og forkorter normalt tiden mellom avkoksing eller utskifting av rør.
Når prosessen kan avsette materiale på rørveggen, som ved vakuumdestillasjon, forkoksing og rester, eller når utløpstemperaturen er nær krypegrensen til legeringen. Rene bekker med høy hastighet tåler høyere topper.
Nok til at normal fluksubalanse, en brennerendring og en beskjeden matevariasjon ikke kan presse rørmetalltemperaturen forbi designverdien. På et støpt legeringsrør er margin målt i titalls grader ikke konservativ.
Flussprofiler, hastighetsberegninger, legerings- og sveisedokumentasjon, inspeksjonsprotokoller og en transportplan sjekket mot reelle løfte- og fraktgrenser.
Engineering for en fyrt varmeovn er ikke en beregning som gjentas i større skala. Det er en kjede av beslutninger der de termiske, metallurgiske, mekaniske og logistiske svarene må stemme overens før fabrikasjonen starter, og hvor det billigste alternativet på et enkelt ledd har en tendens til å dukke opp igjen senere som en driftskostnad.
Hvis du spesifiserer en ny varmeovn, en batteribytte eller en oppussing, send ingeniørteamet vårt plikten, servicen og transportveien , og vi vil fortelle deg hvilken kobling som sannsynligvis vil styre prosjektet ditt.
Reformerrør i et anlegg med direkte redusert jern (DRI) er ikke vanlige varmevekslerrør. De sitter inne i en fyrt reformator, der naturgass, damp og resirkulert toppgass reagerer ved omtrent 850...
READ MOREEn strålespole som svikter ved måned 18 i stedet for år fem gjør mer enn å avbryte etylenproduksjonen. Det fremtvinger en ikke-planlagt stans, et kranløft og en revurdering av hver sveis på samm...
READ MOREKonveksjonsseksjonen til en fyrt varmeovn er der termisk effektivitet vinnes eller tapes. Røykgass forlater strålingsseksjonen ved 400–650 °C, og bærer så mye som 35 % av drivstoffets varmea...
READ MOREEtter tre år på et forsinket koksanlegg hadde en fyrt varmeovns røykgassutløpstemperatur drevet fra 180 °C til 246 °C. Brennerne var innstilt og strålerørene så gode ut, likevel hadde drivstoffg...
READ MORE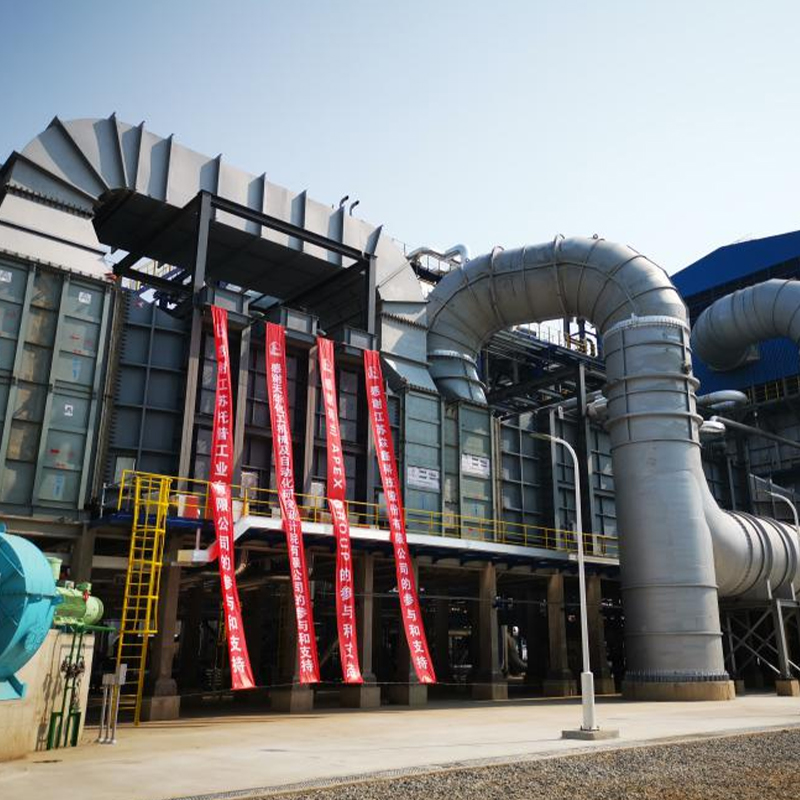
Vår Hydrogen Generation Reformer er spesialdesignet for å gi presis og pålitelig oppvarming for hydrogenproduksjonsprosesser i raffinerier og petrokjemiske anlegg. Det sikrer stabil forvarming av r...
See Details
Vår fyrte varmeovn for ADU og VDU er konstruert for pålitelig og effektiv oppvarming av råolje i både atmosfæriske og vakuumdestillasjonsprosesser. Designet for høy termisk effektivitet og jevn tem...
See Details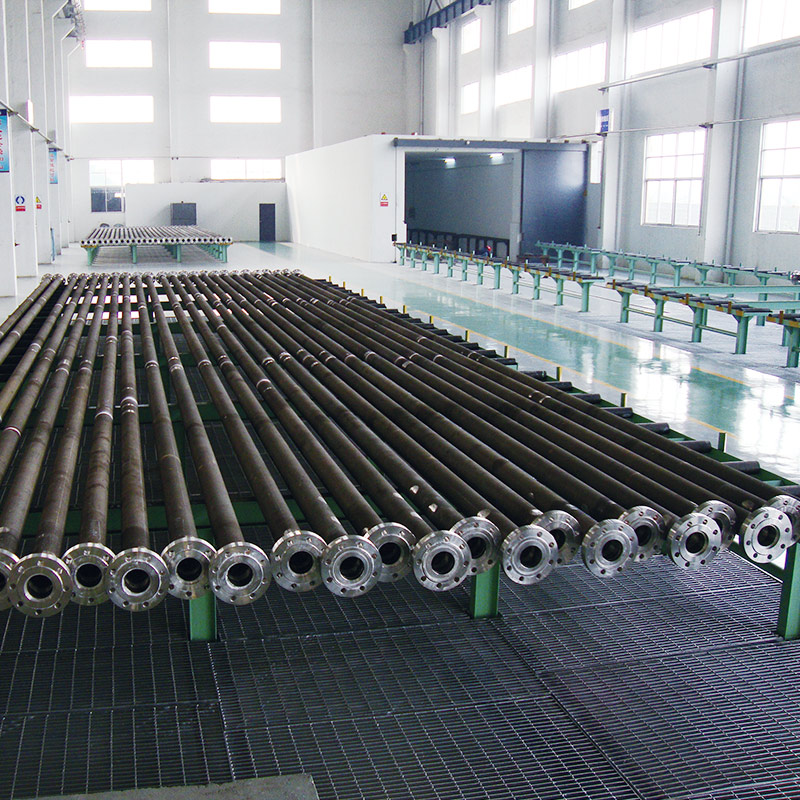
Tuopus Reformer Tube er designet for høytemperatur kjemiske reaksjoner i industrielle ovner, og sikrer effektiv varmeoverføring, strukturell integritet og langsiktig driftsstabilitet. Disse rørene ...
See Details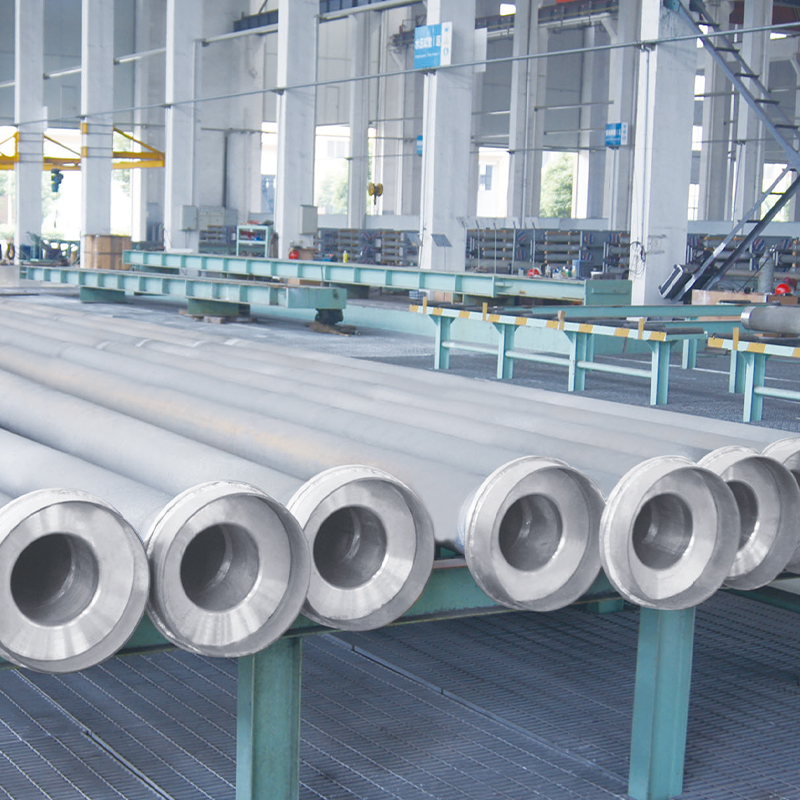
Tuopus DRI Furnace Tube Series er spesialdesignet for Direct Reduced Iron (DRI) ovner, og tilbyr overlegen varmebestandighet, mekanisk styrke og langsiktig driftsstabilitet. Produsert med avansert ...
See Details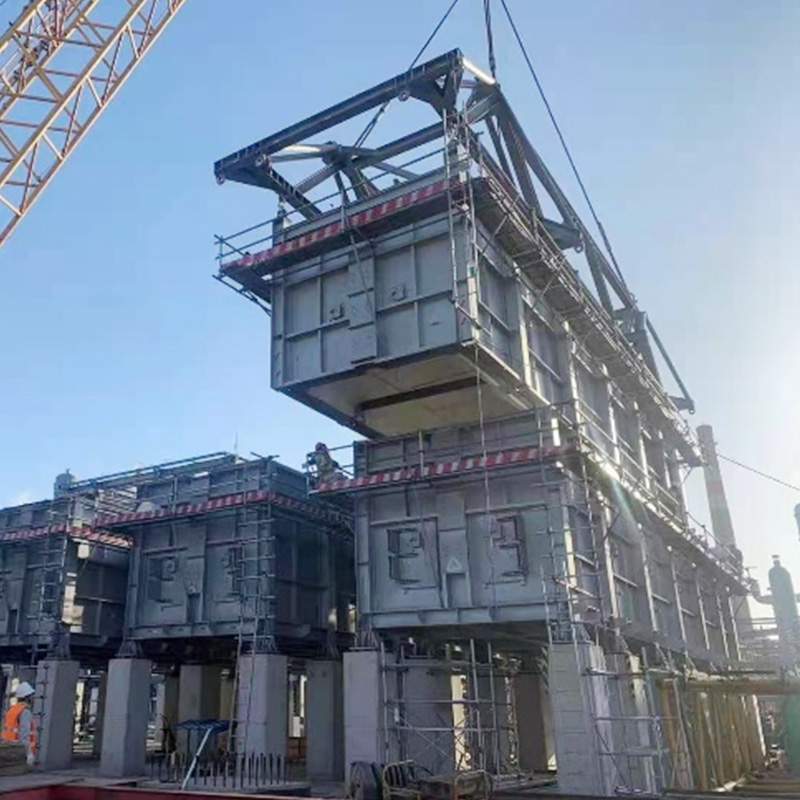
Ved å bruke COMMOS og intelligent PID for todimensjonal samarbeidsdesign, oppnår du et digitalt leveringsnivå.
See Details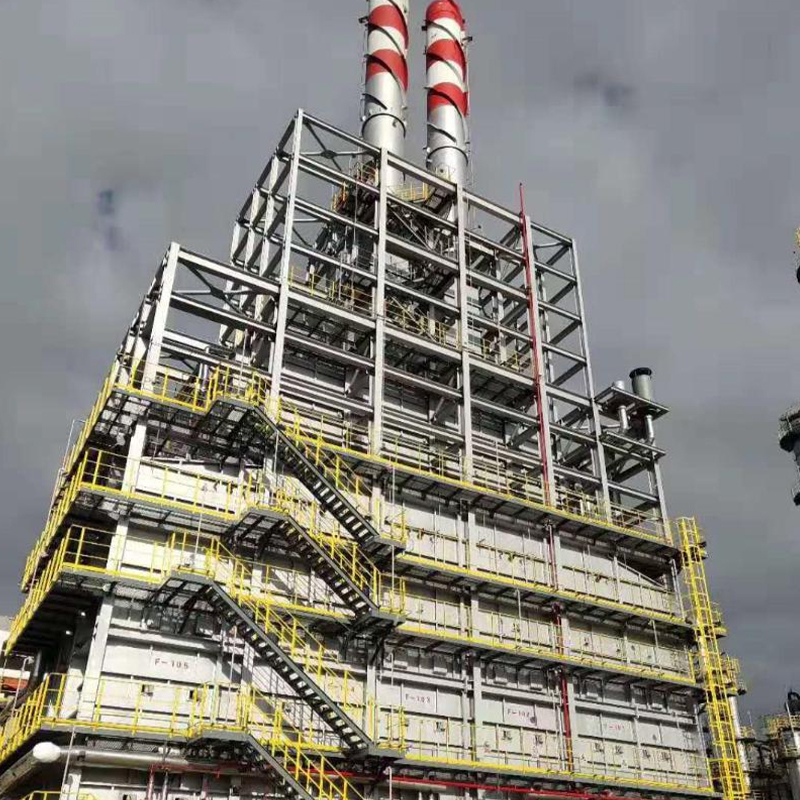
Ovnen spiller en kritisk rolle for å opprettholde høye konverteringsrater, konsistent produktkvalitet og pålitelig langsiktig drift i petrokjemiske og kjemiske prosessanlegg. Ved å kombinere optima...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adresse
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media