Reformerrør i et anlegg med direkte redusert jern (DRI) er ikke vanlige varmevekslerrør. De sitter inne i en fyrt reformator, der naturgass, damp og resirkulert toppgass reagerer ved omtrent 850...
READ MORE
 Hjem / Nyheter / Bransjenyheter / Cracking Tube Guide: Materialer, feilmoduser og kildetips for ingeniører
2026-09-25
En strålespole som svikter ved måned 18 i stedet for år fem gjør mer enn å avbryte etylenproduksjonen. Det fremtvinger en ikke-planlagt stans, et kranløft og en revurdering av hver sveis på samme ovn. Det er derfor ingeniører behandler sprekkerøret som en kontrollert kritisk gjenstand, ikke et rør.
Sprekkingsrør er sentrifugalstøpte høylegerte komponenter bygget for 1000–1100 °C bruk i dampkrakkings- og reformeringsovner. Deres jobb er å overføre varme til et hydrokarbontilførsel mens de motstår krypning, karburering og termisk syklus. Få metallurgi-, støpekvalitets- eller anskaffelseskontroller feil, og røret vil sette tidsplanen for strømbrudd. Denne veiledningen forklarer hva sprekkerør gjør, hvordan de svikter, og hva du skal verifisere før du utsteder en kjøpsordre.
I et etylenanlegg er cracking-røret strålespiralen inne i pyrolyseovnen. En blanding av hydrokarbonråstoff og damp passerer gjennom disse rørene ved høy temperatur. Dampen reduserer hydrokarbonpartialtrykket, mens ovnsbrennerne leverer varmen som driver krakkingsreaksjonen. Røret må overleve både prosessatmosfæren og den mekaniske belastningen av egen vekt, termisk ekspansjon og indre trykk.
Det miljøet skiller et sprekkerør fra et vanlig rør. Typiske tjenesteforhold inkluderer:
Materialer er derfor varmebestandige støpte legeringer, vanligvis med 25 % krom og 35 % nikkel, pluss niob eller andre karbiddannere. Røret er ikke en enkel sylinder; den har ofte varierende veggtykkelse, innløps- og utløpsseksjoner, og noen ganger innvendige finner eller virvelelementer. Når en leverandør behandler det som et råvarerør, er det første tegn på problemer vanligvis en kort kampanjelevetid.
Feil kommer sjelden fra én dramatisk hendelse. Det akkumuleres fra flere skademekanismer som virker samtidig. En feilundersøkelse fra 2019 av et etylenstrålerør bemerket at sprekkereaksjoner finner sted i strålerør under høytemperaturdamp, og at rørfeil ofte begynner med lokal nedbrytning før en gjennomgående sprekk oppstår.
Fordi disse mekanismene samhandler, kan et rør som ser bra ut etter 40 000 timer fortsatt svikte raskt hvis karbureringen allerede har redusert duktiliteten. Inspeksjon bør måle diameter, veggtykkelse og hardhet, ikke bare se etter synlige sprekker.
Sentrifugalstøping gir røret en retningsbestemt kornstruktur, men det garanterer ikke ytelse i seg selv. Legeringsgraden, støpegodheten og dimensjonstoleransene bestemmer hvor lenge røret overlever.
For etylencracking-tjenester inkluderer vanlige karakterer HP40NB (25Cr/35Ni Nb) og høyere legerte versjoner med 35 % Cr og 45 % Ni for mer alvorlig karburisering. Niobtilsetningen forbedrer krypestyrken ved å danne stabile karbider. Men forskjellen mellom et 50.000-timers rør og et 25.000-timers rør kommer ofte ned til støpekvalitet: porøsitet, inneslutninger og sentrifugal segregering.
Designdetaljer betyr også noe. Rørveggtykkelse velges vanligvis fra krypbrudddata ved forventet metalltemperatur og spenning. Spolelayouten, bøyeradiusen og støtteavstanden påvirker termisk ekspansjon. Hvis designet ignorerer disse, vil røret svikte ved bøyningen eller sveisen selv om legeringen er riktig.
 Cracking Tube (strålende spole) Cracking Tube Series er konstruert for høytemperatur-cracking-ovner i den petrokjemiske industrien, og gir eksepsjonell termisk stabilitet, korrosjonsbestandighet,... Se produkt →
Når du kjøper et sprekkerør, kjøper du en kvalifisert produksjonsprosess, ikke bare en form. Kjøpsspesifikasjonen skal angi legeringskvalitet, støpemetode, varmebehandling og inspeksjonskrav. Uten disse kan leverandører tilby "HP40" som mangler niob-serien eller har overdreven porøsitet.
Krever som et minimum:
| Legering | Cr | Ni | Nb | Typisk tjenestegrense |
|---|---|---|---|---|
| HP40Nb | 25 % | 35 % | 1,5 % | ~1050°C |
| HP40Nb mikro | 25 % | 35 % | 1,5 % | ~1080°C |
| 35Cr/45Ni | 35 % | 45 % | 1,0 % | ~1120°C |
| Reformer rørkvalitet | 25 % | 35 % | 1,5 % | ~1000°C |
For forholdsregler på feltnivå under drift og vedlikehold, se disse bruksnotatene for strålingsrør . De dekker oppstart, avkoksing og inspeksjonspunkter som påvirker rørets levetid.
Tuopu Industry (Jiangsu) Co., Ltd. produserer sprekkerør og strålespoler gjennom sentrifugalstøping, med fokus på petrokjemiske og raffineringsovner. Selskapet oppgir at det er en førsteklasses leverandør til Sinopec, PetroChina og CNOOC, og en kvalifisert leverandør til Sinochem. Denne leverandørstatusen betyr noe fordi det betyr at selskapet har bestått kvalifikasjonsrevisjonene til store energikonsern.
Produksjonskjeden inkluderer en stor produksjonsbase for varmeovner, et intelligent rørproduksjonssted og et tungt utstyrssenter med 150 tonns løftekapasitet, laserskjæring og automatiske sveiseroboter. For eksportprosjekter driver selskapet en dedikert roll-on/roll-off terminal: 200 meter lang, 50 meter bred, 8 meter vanndybde og en maksimal roll-on vekt på 50 000 tonn. Dette anlegget støtter levering av lange spoler og store ovnsmoduler.
Selskapet tilbyr også EPC-kontrakter for fyrte varmeovner for petrokjemiske, kullkjemiske og raffineringsprosjekter. Hvis omfanget ditt inkluderer ovnen og sprekkerørene, kan den integrerte tilnærmingen redusere grensesnittrisikoen mellom spoledesignet og varmeelementets layout.
 Etylen cracking ovn Etylencracking Furnace er en høyytelses industriell ovn designet for etylenproduksjon via pyrolyse av hydrokarboner. Ovnen leverer presise og... Se produkt →
Ved bruk av etylen kan et godt laget HP40Nb-rør vare i 50 000–100 000 timer, men den faktiske levetiden avhenger av metalltemperatur, råstoff, avkoksfrekvens og karburisering. Planter med høy alvorlighet kan erstatte rør ved 40 000 timer.
Ja, men erstatningen må samsvare med legeringen, veggtykkelsen og varmebehandlingen til den gjenværende spolen. Et feiltilpasset rør kan bli det neste feilpunktet fordi det utvider seg annerledes.
Begge er sentrifugalstøpte høylegerte rør. Cracking-rør håndterer hydrokarbon-cracking i etylenovner, mens reformer-rør håndterer damp-metan-reformering for hydrogen eller DRI. Legeringene overlapper hverandre, men prosessbetingelsene og designdetaljene er forskjellige.
Ytelse av sprekkerør bestemmes før røret går inn i ovnen: ved valg av legering, støpekvalitet, dimensjonskontroll og anskaffelseskontrollene du håndhever. Hvis du spesifiserer en erstatningsspole eller en ny sprekkovn, start med metalltemperaturen og atmosfæren, og deretter jobbe tilbake til legeringen og leverandørkvalifikasjonen. For å diskutere din cracking tube spesifikasjon, be om et tilbud .
Reformerrør i et anlegg med direkte redusert jern (DRI) er ikke vanlige varmevekslerrør. De sitter inne i en fyrt reformator, der naturgass, damp og resirkulert toppgass reagerer ved omtrent 850...
READ MOREEn strålespole som svikter ved måned 18 i stedet for år fem gjør mer enn å avbryte etylenproduksjonen. Det fremtvinger en ikke-planlagt stans, et kranløft og en revurdering av hver sveis på samm...
READ MOREKonveksjonsseksjonen til en fyrt varmeovn er der termisk effektivitet vinnes eller tapes. Røykgass forlater strålingsseksjonen ved 400–650 °C, og bærer så mye som 35 % av drivstoffets varmea...
READ MOREEtter tre år på et forsinket koksanlegg hadde en fyrt varmeovns røykgassutløpstemperatur drevet fra 180 °C til 246 °C. Brennerne var innstilt og strålerørene så gode ut, likevel hadde drivstoffg...
READ MORE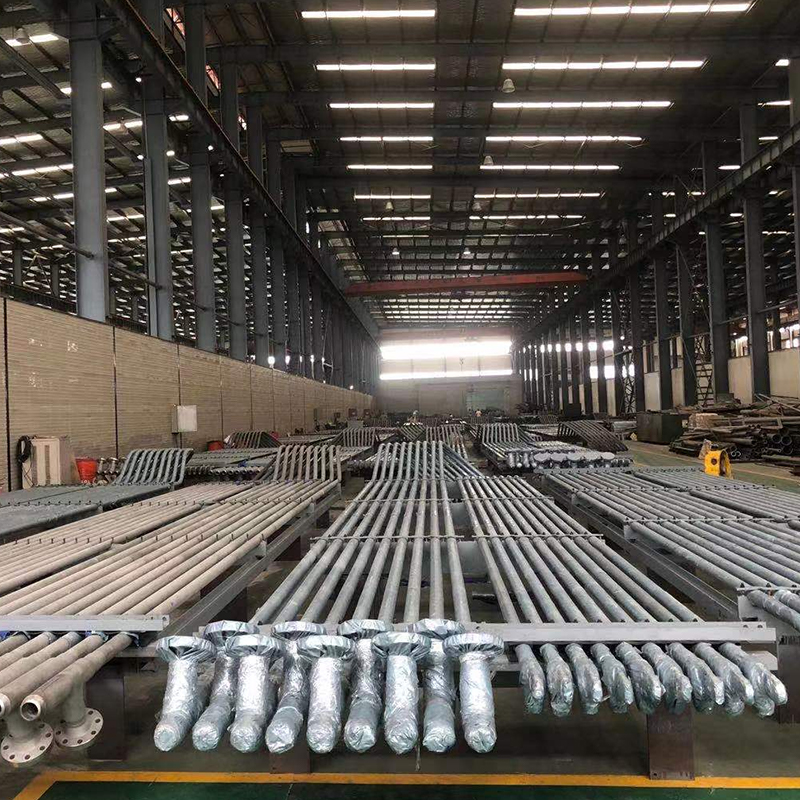
Cracking Tube Series er konstruert for høytemperatur-crackingovner i den petrokjemiske industrien, og gir eksepsjonell termisk stabilitet, korrosjonsbestandighet og langsiktig driftssikkerhet. Diss...
See Details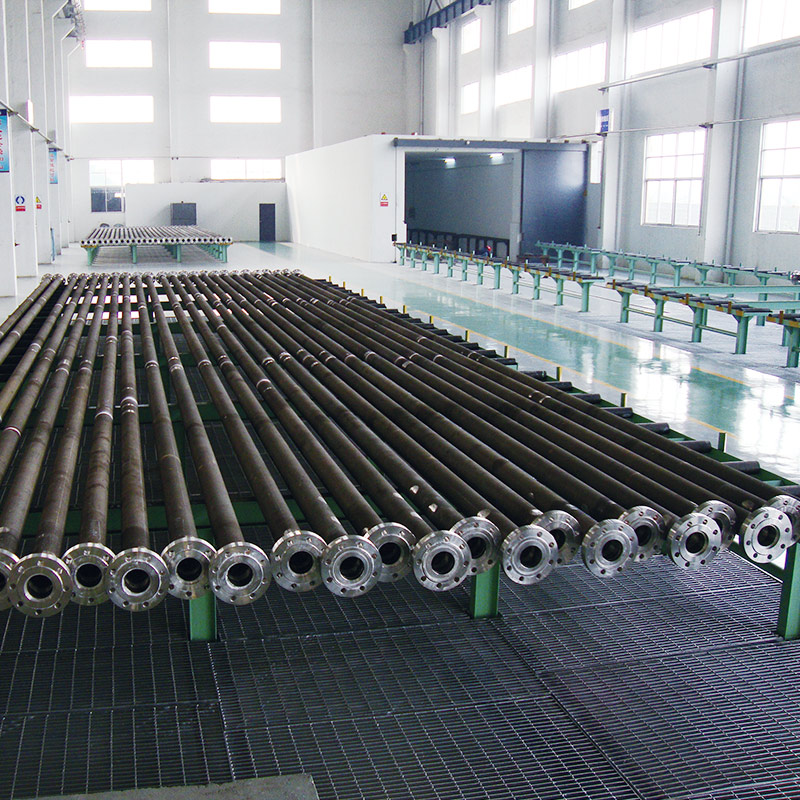
Tuopus Reformer Tube er designet for høytemperatur kjemiske reaksjoner i industrielle ovner, og sikrer effektiv varmeoverføring, strukturell integritet og langsiktig driftsstabilitet. Disse rørene ...
See Details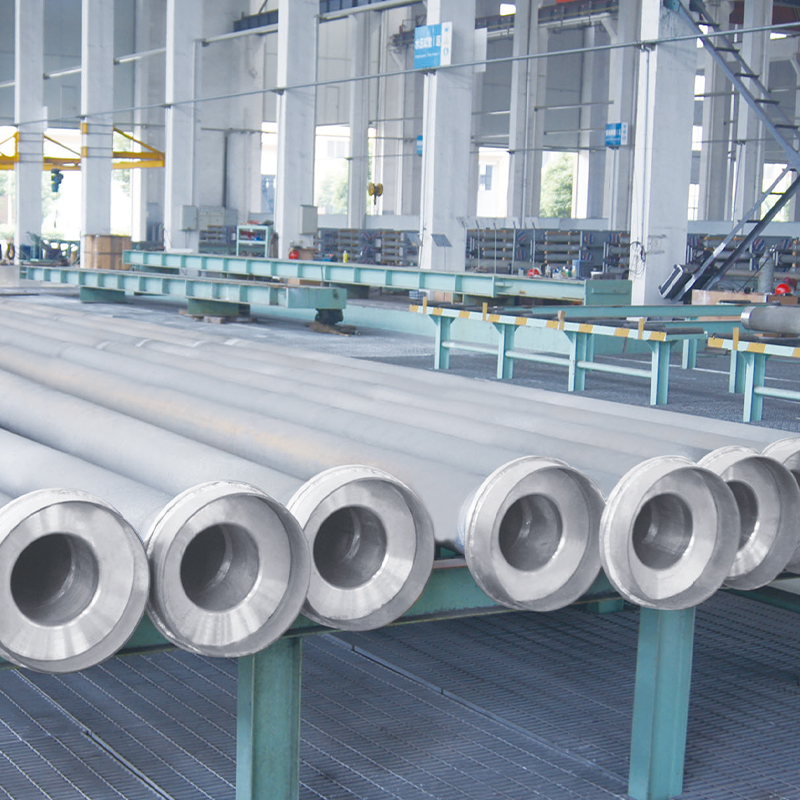
Tuopus DRI Furnace Tube Series er spesialdesignet for Direct Reduced Iron (DRI) ovner, og tilbyr overlegen varmebestandighet, mekanisk styrke og langsiktig driftsstabilitet. Produsert med avansert ...
See Details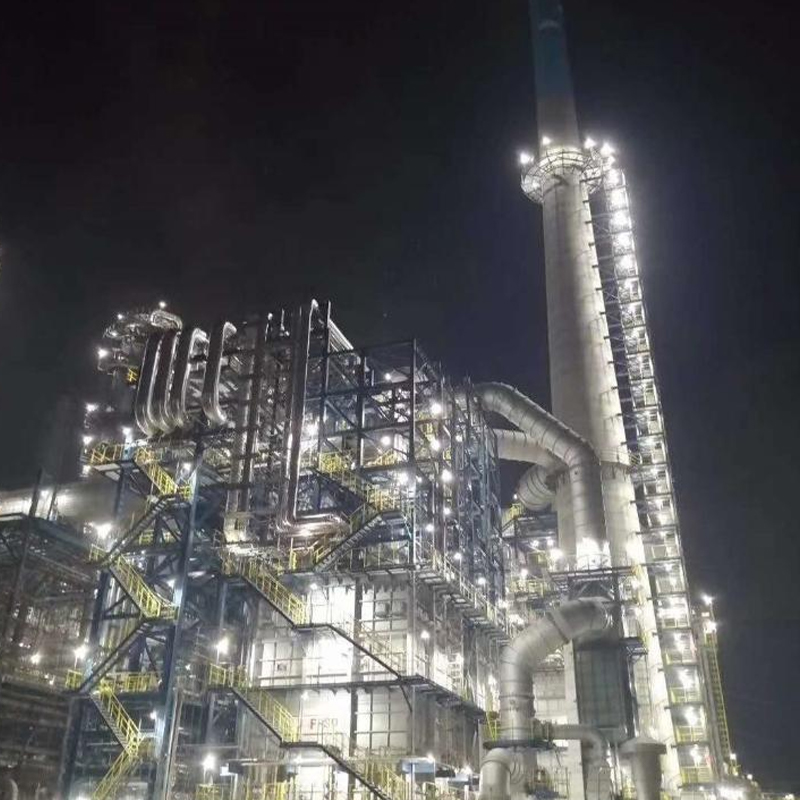
Vår fyrte varmeovn for ADU og VDU er konstruert for pålitelig og effektiv oppvarming av råolje i både atmosfæriske og vakuumdestillasjonsprosesser. Designet for høy termisk effektivitet og jevn tem...
See Details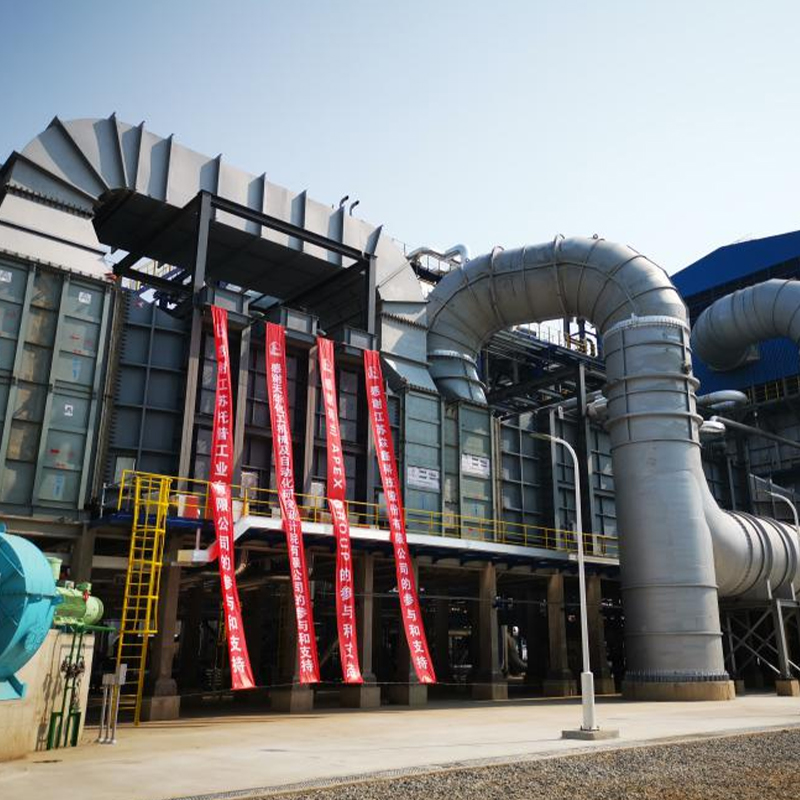
Vår Hydrogen Generation Reformer er spesialdesignet for å gi presis og pålitelig oppvarming for hydrogenproduksjonsprosesser i raffinerier og petrokjemiske anlegg. Det sikrer stabil forvarming av r...
See Details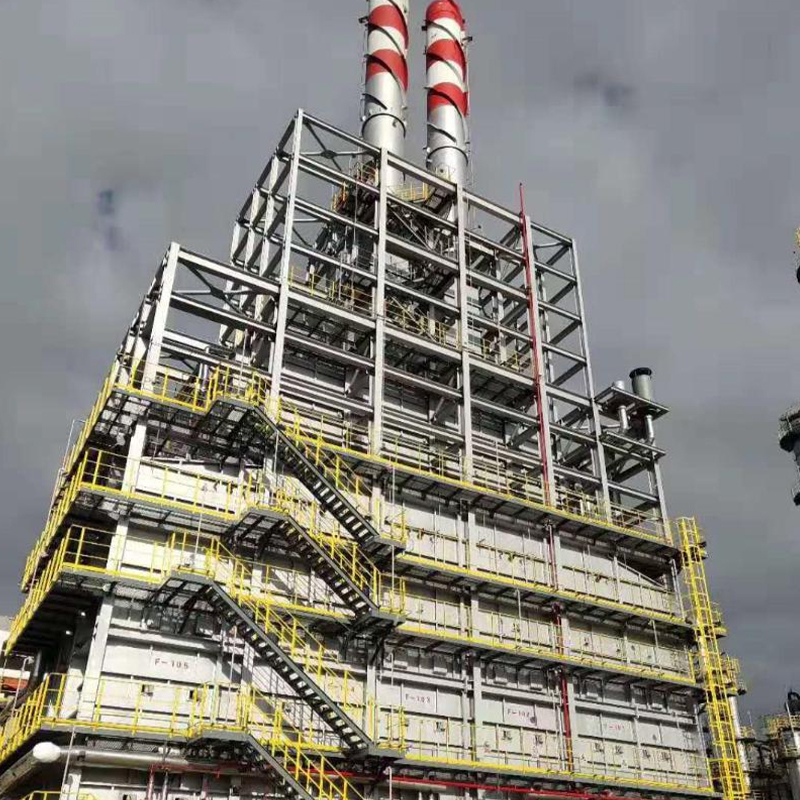
Ovnen spiller en kritisk rolle for å opprettholde høye konverteringsrater, konsistent produktkvalitet og pålitelig langsiktig drift i petrokjemiske og kjemiske prosessanlegg. Ved å kombinere optima...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adresse
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media