Reformerrør i et anlegg med direkte redusert jern (DRI) er ikke vanlige varmevekslerrør. De sitter inne i en fyrt reformator, der naturgass, damp og resirkulert toppgass reagerer ved omtrent 850...
READ MORE
 Hjem / Nyheter / Bransjenyheter / Sentrifugalstøpeovnsrør: Prosess, fordeler og anskaffelsesveiledning
2026-09-04
Reformeringsovnsrøret ditt sviktet nettopp etter bare 38 måneder i bruk. Erstatningstilbudet sier åtte uker, men behandlingsvinduet ditt lukkes om seks. Et sprukket rør er aldri bare et rør – det er tapt produksjon, prosessforstyrrelser og et forsøk på å finne reservedeler.
Sentrifugalstøpeovnsrør er ryggraden i høytemperaturreformering og cracking. De leverer en tett, finkornet mikrostruktur som motstår kryp og karburering. Men legeringen, veggtykkelsen og leverandørens kvalitetssystem avgjør om din fyrte varmeovn kjører pålitelig gjennom en full driftssyklus eller er årsaken til at anlegget ditt går ned tidlig.
Sentrifugalstøping er den foretrukne produksjonsruten for reformer og cracking ovnsrør fordi den produserer en jevn, nesten tomromsfri vegg som smide og statisk støpte ruter ikke kan matche økonomisk. Den smeltede legeringen helles i en sylindrisk form som roterer med høy hastighet. Sentrifugalkraft holder metallet mot formveggen, og størkning fortsetter retningsbestemt fra utsiden mot boringen. Lettere urenheter og slagg samles i den indre boringen, som deretter maskineres bort.
Resultatet er en rørvegg med en fin, søyleformet kornstruktur, uten krympeporøsitet og uten senterlinjedefekter. Denne strukturen oversetter direkte til lengre krypelevetid og bedre motstand mot karburering. For de fleste reformerings- og crackingstjenester er sentrifugalstøpte rør standardspesifikasjonen.
| Attributt | Sentrifugalstøping | Statisk støping | Smidd sømløs |
|---|---|---|---|
| Vegggodhet | Høy, nesten fri for tomrom | Moderat, porøsitetsrisiko | Høy |
| Kornstruktur | Fin søyleformet, retningsbestemt | Grovt, tilfeldig | Deformert, rekrystallisert |
| Urenhet plassering | Innvendig boring, maskinert av | Tilfeldig fordeling | Innenfor materiale |
| Typisk toleranse | ±0,5 mm (maskinbearbeidet) | ±5,0 mm | ±1,0 mm |
| Kostnad for rør | Moderat | Lavt | Høy |
Typisk veggtykkelsestoleranse etter bearbeiding (mm). Lavere verdier indikerer tettere dimensjonskontroll.
Valg av legering bør følge den maksimale forventede metalltemperaturen og den dominerende feilmekanismen, ikke bare materialprisen. Når det gjelder å reformere tjenesten, er kryp den største bekymringen. Ved etylencracking dominerer karburiseringen. Reformerrør med direkte redusert jern (DRI) møter både høy temperatur og en reduserende atmosfære.
Standardmaterialene er HK40 (25Cr-20Ni), HP45 (25Cr-35Ni), og høynikkel 35Cr-45Ni mikrolegerte kvaliteter. Når du går fra HK40 til 35Cr-45Ni, øker kostnadene, men det gjør også den tillatte designbelastningen og motstanden mot karbonpenetrering. Ved 1000 °C kan en 35Cr-45Ni-legering bære omtrent 35 prosent høyere belastning enn HP45 og nesten dobbelt så stor belastning som HK40.
Krypbruddstyrke (MPa) vs. metalltemperatur (°C). Omtrentlig verdi basert på typiske støpte legeringsdata.
| Legering | Cr (%) | Ni (%) | Typisk maks metalltemp | Nøkkeleiendom |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°C | Økonomisk, moderat krypestyrke |
| HP45 | 25 | 35 | 1040°C | God krypestyrke, karburasjonsmotstand |
| 35Cr-45Ni | 30-35 | 45-50 | 1080°C | Høy creep strength, superior carburization resistance |
 Reformerrør for høytemperaturhydrogen og katalytiske prosesser Dette reformerrøret er konstruert for hydrogenomdannelse og katalytiske reaksjoner i industrielle ovner. Den tilbyr overlegen termisk motstand, oksidasjonsbeskyttelse og presisjonsproduksjon for å sikre strukturell integritet og langsiktig stabilitet. Se produkt →
Selv om begge er sentrifugalstøpte rør, er crackingrør og reformerrør konstruert for forskjellige feilmoduser. Sprekkingsrør, også kalt strålingsspoler, opererer i en etylenkrakkingsovn hvor ytterveggens temperatur kan overstige 1080°C. Den dominerende nedbrytningsmekanismen er karburisering: koks dannes inne i røret, karbon diffunderer inn i legeringen, og røret mister duktilitet. For denne tjenesten er HP mikrolegerte eller 35Cr-45Ni-kvaliteter standard.
Reformerrør har en annen jobb. De opererer i damp-metan-reformering ved en veggtemperatur på omtrent 850-1000 °C. Den primære bekymringen er krypning: røret må støtte seg selv og tåle internt trykk over en designlevetid på 100 000 timer eller mer. HP45 er et vanlig valg, med 35Cr-45Ni brukt der høyere pålitelighet er nødvendig.
DRI-reformerrør følger en lignende logikk, men med ytterligere utfordringer fra den reduserende atmosfæren og høyere driftstemperaturer i anlegg med direkte redusert jern. De krever legeringer som kan opprettholde både krypestyrke og motstand mot karbonopptak i et hydrogenrikt miljø.
 Sprekkingsrør for etylen- og propylenpyrolyseovner Denne strålingsspolen er designet for etylen- og propylensprekker, og tåler ekstreme temperaturer og motstår karburering. Dens optimaliserte geometri sikrer jevn varmeoverføring og koksmotstand, avgjørende for å forlenge levetiden i pyrolyseenheter. Se produkt →
For reformatorer med direkte redusert jern er det ofte nødvendig med en DRI-spesifikk rørdesign for å motstå hydrogenangrep og opprettholde bruddlevetiden under syklisk drift.
 DRI Reformer Tube for direkte reduserte jernovner Spesialisert for DRI-anlegg, motstår dette røret hydrogenangrep og karbonopptak i reduserende atmosfærer. Dens legeringssammensetning og mekaniske styrke gir pålitelighet under syklisk høytemperaturdrift, og støtter effektiv stålproduksjon. Se produkt →
Kjøpsspesifikasjonen din er det mest effektive verktøyet for å unngå for tidlig rørsvikt. En velskrevet spesifikasjon forhindrer at et lavprisbud med dårlig materialkvalitet blir en kostbar nedetidshendelse.
Som et minimum bør spesifikasjonen angi støpestandard, kjemisk sammensetning, dimensjonstoleranser, inspeksjonskrav og dokumentasjon. Å referere til ASTM A297 eller ASTM A608 gir støperiet et klart grunnlag for sammensetningsgrenser og mekaniske egenskaper. Veggtykkelsen etter maskinering er typisk 10-18 mm for reformerrør, med en toleranse på ±0,8 mm eller bedre på den endelige maskinerte overflaten. Boringen må være jevn nok til å tillate ultralydinspeksjon og konsistent varmefluks.
Krypskader er fortsatt den største enkeltårsaken til feil på reformerrøret. Karburisering dominerer i krakkingstjeneste. Overoppheting fra flammestøt eller dårlig strømningsfordeling er den tredje vanligste årsaken. Det er nettopp derfor valg av legering, rørveggtykkelse og brennerarrangement er sammenkoblede avgjørelser.
Når du spesifiserer et rør, kreves 100 prosent ultralydundersøkelse av rørveggen. Inspeksjon av fargepenetrant på maskinerte sveiseender fanger overflatesprekker som ultralydtesting kan overse. Be om materialsporbarhetssertifikater som viser varmenummer, kjemisk analyse, varmebehandlingsregistreringer og mekaniske testresultater. For applikasjoner med høy svovel- eller dampeksponering, be om en rapport om karbureringsmotstand eller et krypbrudddatablad fra støperiet.
Vektleggingen av pris presser ofte kjøpere mot ukvalifiserte leverandører. Ved anskaffelse av ovnsrør gjelder den motsatte logikken: det billigste røret blir ofte det dyreste når man tar med erstatning, tapt produksjon og kostnadene ved en ikke-planlagt nedleggelse.
Se etter produsenter som vises på kvalifiserte leverandørlister over store energioperatører. Den kvalifikasjonen er ikke en markedsføringsdetalj. Det betyr at leverandøren har bestått revisjoner som dekker støperiprosesser, varmebehandling, NDT-evne og maskineringsnøyaktighet. Det indikerer også en merittliste med å levere rør til strenge spesifikasjoner.
Fabrikkrevisjon er viktig. Sjekk at støperiet har moderne elektrisk smelteevne, automatisert støping, en pålitelig varmebehandlingsovn med registrerte syklusdata og et velutstyrt laboratorium for kjemisk og mekanisk testing. Maskineringskapasitet med CNC dreiebenker og en dokumentert dimensjonal inspeksjonsprotokoll er en annen faktor. For store rørmoduler og komplette fyrte varmeovner bør også leverandørens evne til å montere og sende overdimensjonert utstyr vurderes.
Vurder risikoen ved en ukvalifisert leverandør: inkonsekvent kjemisk sammensetning fra varme til varme, overdreven veggtykkelsesvariasjon og mikrokrymping i rørveggen. Dette er grunnen til at anskaffelsesreglene for ovnsrør bør tilpasses det bredere fyrte varmeovnsprosjektet. En leverandør med EPC-erfaring kan ofte koordinere rørproduksjon, montering av konveksjonsmoduler og konstruksjon på stedet mer effektivt enn separate leverandører. Les vår artikkel om forholdsregler for strålingsrør å forstå vanlige installasjons- og driftsfeller som eiere overser.
Ved ekte sentrifugalstøping helles metallet i en roterende form og sentrifugalkraften danner rørveggen. Formen spinner i høy hastighet og røret er hult uten kjerne. Semi-sentrifugalstøping bruker en kjerne for å forme den indre geometrien og lavere rotasjonshastigheter; den brukes til deler som hjul eller ventilhus. Ovnsrør er avhengige av den sanne sentrifugalruten.
For etylencracking og dampreformering er den typiske veggtykkelsen etter bearbeiding 8-15 mm for cracking coils og 10-18 mm for reformer-rør, men den nøyaktige tykkelsen beregnes ut fra det indre trykket, legeringens tillatte spenning ved maksimal metalltemperatur, og en korrosjons-/karburiseringstillegg. Angi aldri en veggtykkelse uten å gå gjennom designkoden og levetidsmålet.
Ultralydtesting av rørveggen er standard, kombinert med fargepenetrant på de maskinerte sveiseprep-endene. Noen spesifikasjoner krever også radiografisk testing for sveiseskjøtene og dimensjonell inspeksjon av boringen, den ytre diameteren og veggens rundhet.
Sentrifugalstøpeovnsrør er en kritisk investering. Prosessen gir deg den tette, finkornede strukturen som er nødvendig for langvarig kryp- og karbureringsmotstand, men bare hvis legering, veggtykkelse, inspeksjon og leverandør velges med samme strenghet som selve varmeovnen.
Start med den maksimale metalltemperaturen, velg legeringen som samsvarer med den dominerende feilmodusen, og spesifiser 100 prosent ultralydinspeksjon og full materialsporbarhet. Hvis en leverandør ikke kan vise deg det nivået av kvalitetskontroll, gå unna. Det billigere røret som svikter på tre år er aldri billigere ved slutten av prosjektet.
Trenger du hjelp til å utarbeide en spesifikasjon for reformer- eller crackingrør? Kontakt vårt ingeniørteam for materialvalg og veiledning for innkjøp.
Reformerrør i et anlegg med direkte redusert jern (DRI) er ikke vanlige varmevekslerrør. De sitter inne i en fyrt reformator, der naturgass, damp og resirkulert toppgass reagerer ved omtrent 850...
READ MOREEn strålespole som svikter ved måned 18 i stedet for år fem gjør mer enn å avbryte etylenproduksjonen. Det fremtvinger en ikke-planlagt stans, et kranløft og en revurdering av hver sveis på samm...
READ MOREKonveksjonsseksjonen til en fyrt varmeovn er der termisk effektivitet vinnes eller tapes. Røykgass forlater strålingsseksjonen ved 400–650 °C, og bærer så mye som 35 % av drivstoffets varmea...
READ MOREEtter tre år på et forsinket koksanlegg hadde en fyrt varmeovns røykgassutløpstemperatur drevet fra 180 °C til 246 °C. Brennerne var innstilt og strålerørene så gode ut, likevel hadde drivstoffg...
READ MORE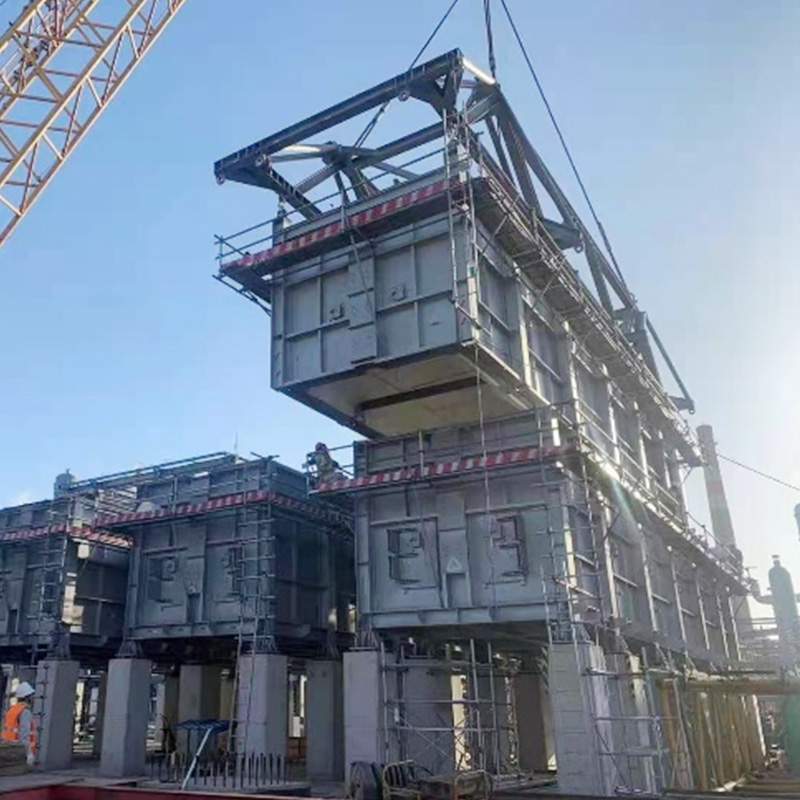
Ved å bruke COMMOS og intelligent PID for todimensjonal samarbeidsdesign, oppnår du et digitalt leveringsnivå.
See Details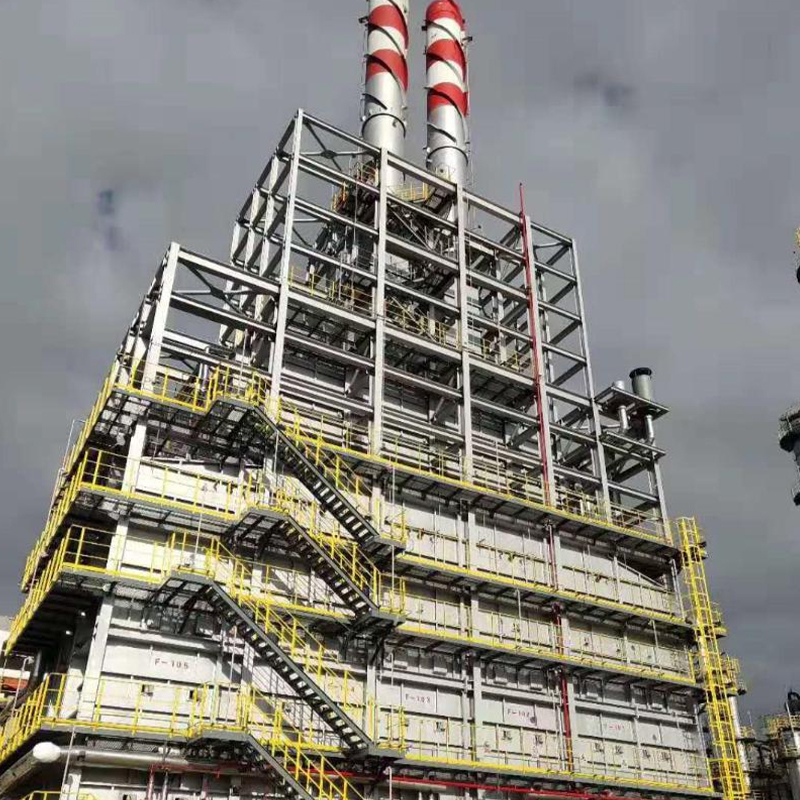
Ovnen spiller en kritisk rolle for å opprettholde høye konverteringsrater, konsistent produktkvalitet og pålitelig langsiktig drift i petrokjemiske og kjemiske prosessanlegg. Ved å kombinere optima...
See Details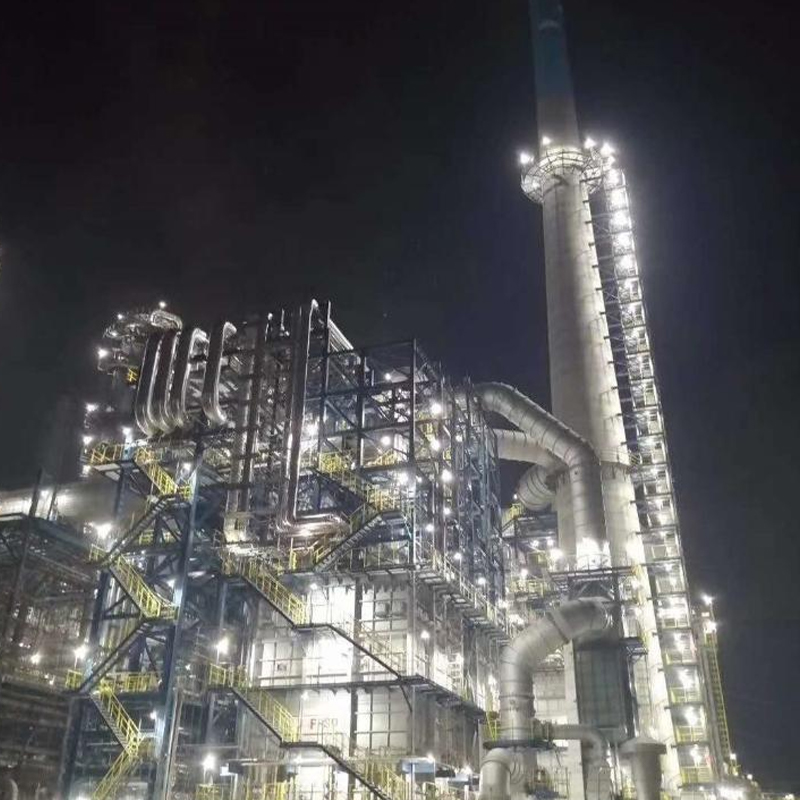
Vår fyrte varmeovn for ADU og VDU er konstruert for pålitelig og effektiv oppvarming av råolje i både atmosfæriske og vakuumdestillasjonsprosesser. Designet for høy termisk effektivitet og jevn tem...
See Details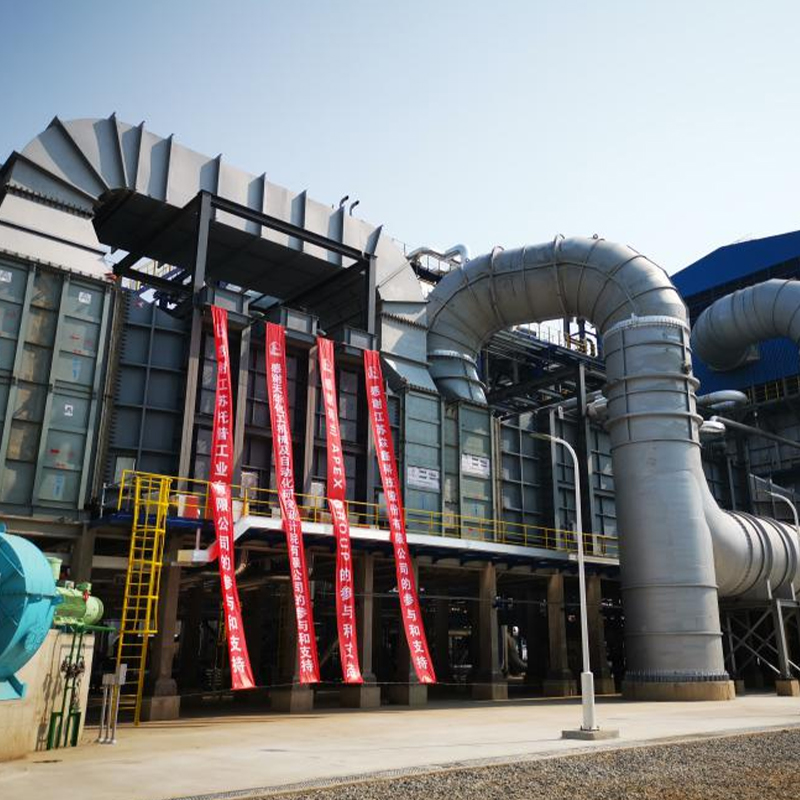
Vår Hydrogen Generation Reformer er spesialdesignet for å gi presis og pålitelig oppvarming for hydrogenproduksjonsprosesser i raffinerier og petrokjemiske anlegg. Det sikrer stabil forvarming av r...
See Details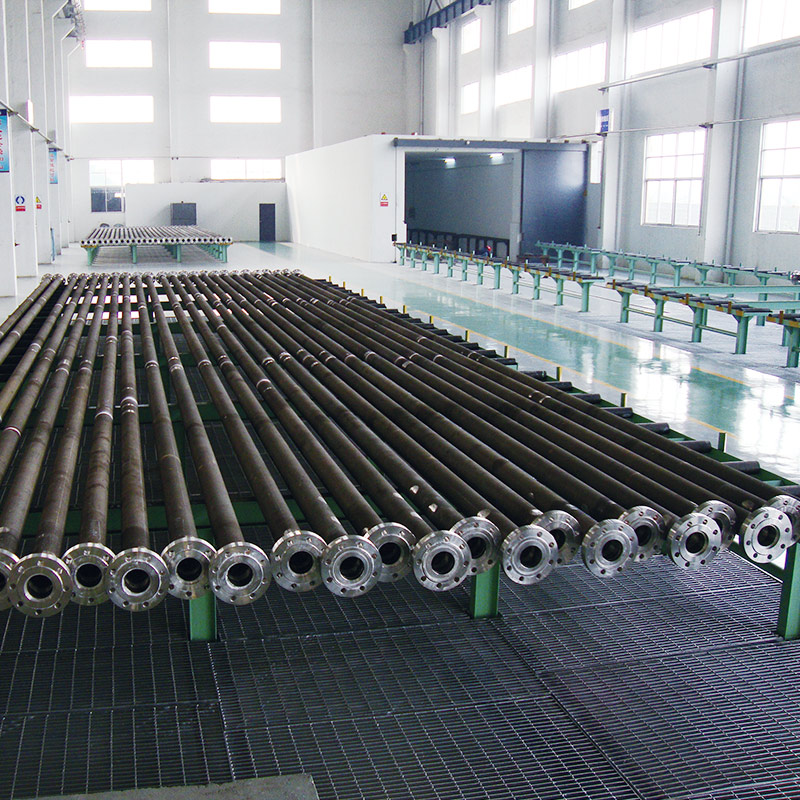
Tuopus Reformer Tube er designet for høytemperatur kjemiske reaksjoner i industrielle ovner, og sikrer effektiv varmeoverføring, strukturell integritet og langsiktig driftsstabilitet. Disse rørene ...
See Details
Vår Hydrotreating Feed Furnace er konstruert for å gi presis og stabil oppvarming for råmaterialer som kommer inn i hydrogeneringsreaktorer. Ved å sikre jevn forvarming og optimal temperaturkontrol...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adresse
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media