Reformerrør i et anlegg med direkte redusert jern (DRI) er ikke vanlige varmevekslerrør. De sitter inne i en fyrt reformator, der naturgass, damp og resirkulert toppgass reagerer ved omtrent 850...
READ MORE
 Hjem / Nyheter / Bransjenyheter / Hydrogen Generation Reformer Tubes: Materialer, levetid og utvalgsguide
2026-08-14
Et 60 000 Nm³/t hydrogenanlegg inneholder typisk 80 til 120 reformerrør som kjører ved veggtemperaturer nær 900°C. Hvis ett rør svikter, må ovnen vanligvis stenges, katalysatoren losses og det skadede elementet skiftes ut før produksjonen starter på nytt. I praksis kan ett defekt rør koste mer i tapt produksjon enn selve røret kostet med stor margin. Dette er grunnen til at ingeniører behandler spesifikasjoner for reformerrør, materialverifisering og leverandørvalg som kritiske oppgaver i stedet for rutinemessige innkjøp.
Denne veiledningen dekker hvordan et reformerrør for hydrogengenerering fungerer, hvilke legeringer som dominerer, hvorfor sentrifugalstøping er den foretrukne produksjonsmetoden, hvordan rør svikter og hva du bør sjekke før du bestiller.
Et reformeringsrør for hydrogengenerering er en vertikal, katalysatorfylt trykkbeholder installert i den strålende delen av en dampmetan-reformer. Damp og naturgass kommer inn på toppen, reagerer når de beveger seg ned gjennom katalysatoren, og forlater bunnen som syntesegass rik på hydrogen. Hovedreaksjonen er endoterm: metan reagerer med damp for å produsere karbonmonoksid og tre mol hydrogen.
Tre forhold definerer det tekniske problemet: reaksjonen absorberer varme, så rørveggen må lede høye varmestrømmer inn i katalysatorsjiktet; prosessen går under trykk, vanligvis 1,5 til 3,5 MPa; og rørmetalltemperaturer når 850 til 950°C, med forbigående bevegelser over 1000°C under opprør.
Kombiner internt trykk med en metalltemperatur nær tusen grader, og røret blir en krypebegrenset komponent. Dens designlevetid styres av den langsomme, tidsavhengige deformasjonen av legeringen, ikke av korrosjonsmarginer. Det er derfor legeringsvalg og støpekvalitet bestemmer hvor lenge ovnen kan gå mellom større reparasjoner. For logikken på anleggsnivå bak prosessen, forklarer artikkelen om formålet med en dampreformer hvordan reformatoren passer inn i en hydrogenenhet.
På maskinvaresiden leverer en leverandør som Tuopu Industry komplette reformatorer for hydrogengenerering der strålingsrørarrayen, brenneroppsettet og utløpsmanifoldene er konstruert som ett integrert system.
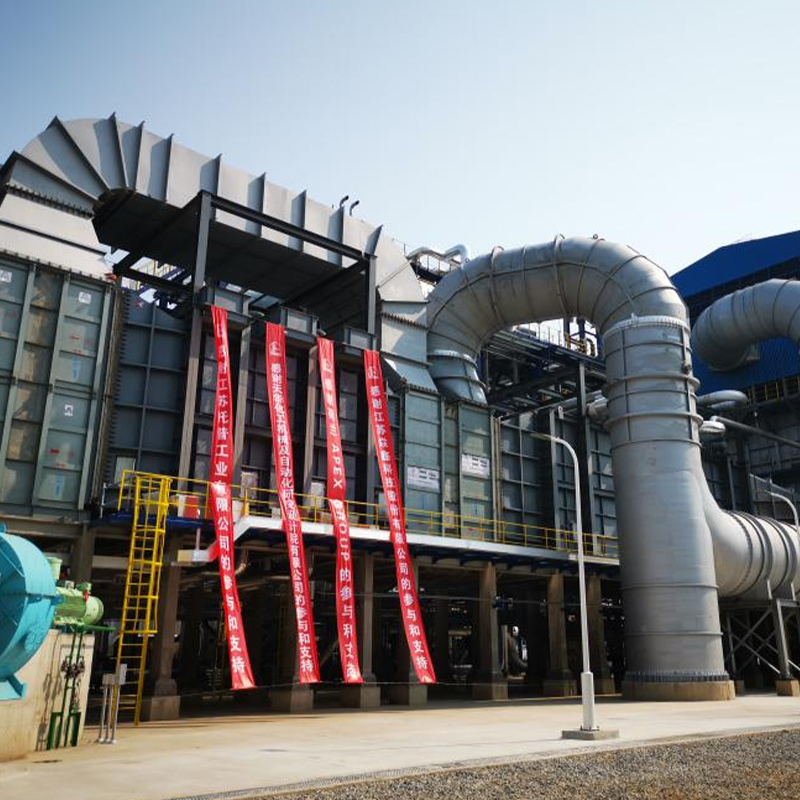 Kina Hydrogen Generation Reformer Produsent, Custom Factory - Tuopu Industry Som toppprodusent og fabrikk i Kina Hydrogen Generation Reformer, tilbyr Tuopu Industry Hydrogen Generation Reformer for global industri... Se produkt →
Reformerrør er laget av sentrifugalstøpt varmebestandig rustfritt stål. Den eldre HK40 (25Cr-20Ni)-kvaliteten er i stor grad erstattet av HP40Nb (25Cr-35Ni med niob) og av nyere SU 600-type mikrolegerte kvaliteter. Niob danner fine, stabile karbider i den austenittiske matrisen, som bremser krypdeformasjonen ved høy temperatur.
Krypestyrke er den mest innflytelsesrike designegenskapen. Over omtrent 800 °C veggtemperatur, selv førsteklasses legeringer forlenges sakte. Designere bruker krypbrudddata for å stille inn veggtykkelsen slik at den gjennomsnittlige bøylespenningen holder seg under det tillatte nivået over en 100 000 timers designlevetid, omtrent 11,4 år. Overskridelse av designtemperaturen med bare 15 til 20°C kan halvere gjenværende levetid.
| Eiendom | HK40 | HP40Nb | SU 600-type mikrolegert |
|---|---|---|---|
| Nominell sammensetning | 25Cr-20Ni | 25Cr-35Ni-Nb | 25Cr-35Ni-Nb pluss mikrotillegg |
| Typisk servicehimling for rørmetall | rundt 900°C | rundt 950°C | rundt 1000°C |
| 100 000 t krypbruddstyrke ved 950°C | laveste av de tre | mellomliggende | høyest |
| Karbureringsmotstand | bra | bedre | best |
| Vanlige applikasjoner | eldre anlegg, reservedeler | standard hydrogenreformere | høyeffektive og høytemperaturenheter |
Velg karakteren basert på designtemperatur, fôrsammensetning og forventede termiske sykluser, ikke på pris alene. En mikrolegert kvalitet koster mer i utgangspunktet, men tillater en tynnere vegg, lengre designlevetid eller begge deler.
Reformerrør produseres ved sentrifugalstøping i stedet for statisk støping fordi prosessen gir den strukturen plikten krever. Smeltet legering helles i en roterende stålform; sentrifugalkraften sprer metallet jevnt og skaper et tett rør med en fin søyleformet kornstruktur orientert vinkelrett på aksen, noe som gir best krypemotstand.
En godt utført sentrifugalstøping gir jevn veggtykkelse, høy tetthet uten krympehulrom, søyleformede korn som motstår kryp og termisk tretthet, og en ren indre boring klar for katalysatorbelastning.
Ikke anta at alle reformerrør er identiske. Forskjellen vises i sammensetningskontroll, formpreparering, varmebehandling og inspeksjonsprogrammet. Bekreft den kjemiske analysen, strekkresultater ved romtemperatur og forhøyet temperatur, hardhetsundersøkelser langs røret og radiografi eller ultralydrapporter. Disse dokumentene er det eneste beviset på at røret vil oppføre seg slik designet forutsetter.
Omtrent 100 000 timers krypbruddstyrke ved 950 °C
Relativ skala med SU 600-type satt til 100. Nøyaktige verdier avhenger av varmebehandling, veggtykkelse og spenningsnivå.
Tuopu Industry produserer reformerrør internt ved sentrifugalstøping , så hvert rør forlater anlegget med smeltesertifikater, mekaniske testrapporter og dimensjonsregistreringer knyttet til samme varme.
 Kina Hydrogen Generation Reformer Tube Produsent, fabrikk Tuopu Industry er en kinesisk produsent av reformerrør for hydrogengenerering. Vi leverer høykvalitets katalysatorrør og reaksjonsrør direkte... Se produkt →
De fleste feil i reformerrør faller inn i fem kategorier:
Typisk fordeling av sviktmekanismer for reformerrør
Prosentandeler er veiledende verdier basert på operatørerfaring på tvers av fyrte hydrogenanlegg; faktiske andeler varierer med ovnens alder og driftsstil.
Den praktiske konklusjonen er at temperaturkontroll er den sterkeste spaken. Infrarød veggtemperaturkartlegging avslører varme bånd tidlig, mens handling fortsatt er mulig. Lang levetid for rør betyr å respektere designtemperaturen, begrense oppvarmings- og kjølehastigheter, holde brennerne på linje og bytte ut katalysator før den brytes ned.
Reformer-rørkjøp er ikke en varetransaksjon. Hvis metallurgien er feil eller dokumentasjonen er ufullstendig, dukker problemet ofte bare opp i service. Gå gjennom denne sjekklisten før du bestiller:
Den samme disiplinen gjelder ved kjøp av hele ovnen. En leverandør med intern erfaring innen både varmeapparatet og rørmetallurgien reduserer grensesnittrisikoen. For veiledning om resten av ovnen, dekker artikkelen om valg av fyrte varmeovner og tekniske applikasjoner termisk effektivitet, brenneroppsett og materialstrategi i petrokjemisk tjeneste.
Strålingsrør får mesteparten av oppmerksomheten, men 30 til 40 % av drivstofftilførselen forlater strålingsseksjonen som varm røykgass. Konveksjonsseksjonen gjenvinner deler av denne varmen for å forvarme tilførsel, overoppheting av damp og varm forbrenningsluft. Hver 25 °C reduksjon i stabeltemperatur forbedrer den totale ovnseffektiviteten med omtrent ett prosentpoeng.
En modulær konveksjonsseksjon er butikkfabrikert, noe som forkorter arbeidsplassen og tillater kontrollert sveising og testing. Rørmaterialer er valgt for moderate metalltemperaturer, men trenger fortsatt motstand mot røykgass. Tuopu Industry tilbyr konveksjonsseksjonsmoduler tilpasset til ovnskonvolutten, noe som forenkler innkjøp og installasjon på stedet.
 Kina konveksjonsseksjonsmodulprodusent, fabrikk Tuopu Industry er en produsent og fabrikk for konveksjonsmodulmoduler i Kina, som leverer kraftige modulære ovnskonveksjonsseksjoner til... Se produkt →
Driften bestemmer faktisk rørlevetid mer enn noen designmargin. Planter med langrørskampanjer følger samme grunnleggende praksis:
Relativ krypelevetid kontra rørmetalltemperatur
Relativ skala basert på typiske publiserte krypbrudddata; det nøyaktige forholdet avhenger av legering og spenningsnivå.
Designlevetiden er normalt 100 000 timer, rundt 11,4 år. Den faktiske levetiden kan være lengre med nøye temperaturstyring, eller kortere hvis ovnen opplever kroniske hot spots eller hyppig sykling. Den avgjørende faktoren er akkumulert metalltemperaturhistorie, ikke kalenderalder.
Et reformerrør inneholder katalysator og omdanner hydrokarboner og damp til syntesegass i en endoterm reaksjon. Et crackingrør i en etylenovn inneholder ingen katalysator og er avhengig av strålevarme alene for å knekke hydrokarboner. De ulike servicekravene krever ulike legerings- og designvalg.
Mindre festesveiser er akseptable, men et rør med krypsprekker bør ikke permanentsveises. Sveising av gammelt materiale introduserer nye spenningskonsentrasjoner og kan skjule dypere skader. Standard praksis er å erstatte det skadede røret og inspisere resten av spolen.
Krypestyrken kan ikke kontrolleres visuelt. Den eneste garantien for designlevetid er verifiserbar sammensetning, mekaniske testdata og NDT-resultater fra hver varme. Et sertifikat som ikke samsvarer med selve støpingen kan gjøre en 100 000 timers design til en mye kortere levetid.
Hydrogengenerasjonsreformerrør opererer på kanten av hva metaller kan gjøre. Hovedavgjørelsene er legeringskvalitet, sentrifugalstøpekvalitet, designmargin og leverandørpålitelighet. Få de fire riktig, og ovnen vil gå jevnt i et tiår eller mer. Hopp over verifiseringstrinnene og du satser hele ovnen på komponenter som er dyre å erstatte.
Tuopu Industry-ingeniørteamet kan gjennomgå prosessforholdene og anbefale en ovnskonfigurasjon og rørkvalitet tilpasset nettstedet ditt. Nå dem gjennom kontaktside .
Reformerrør i et anlegg med direkte redusert jern (DRI) er ikke vanlige varmevekslerrør. De sitter inne i en fyrt reformator, der naturgass, damp og resirkulert toppgass reagerer ved omtrent 850...
READ MOREEn strålespole som svikter ved måned 18 i stedet for år fem gjør mer enn å avbryte etylenproduksjonen. Det fremtvinger en ikke-planlagt stans, et kranløft og en revurdering av hver sveis på samm...
READ MOREKonveksjonsseksjonen til en fyrt varmeovn er der termisk effektivitet vinnes eller tapes. Røykgass forlater strålingsseksjonen ved 400–650 °C, og bærer så mye som 35 % av drivstoffets varmea...
READ MOREEtter tre år på et forsinket koksanlegg hadde en fyrt varmeovns røykgassutløpstemperatur drevet fra 180 °C til 246 °C. Brennerne var innstilt og strålerørene så gode ut, likevel hadde drivstoffg...
READ MORE
Vår Hydrogen Generation Reformer er spesialdesignet for å gi presis og pålitelig oppvarming for hydrogenproduksjonsprosesser i raffinerier og petrokjemiske anlegg. Det sikrer stabil forvarming av r...
See Details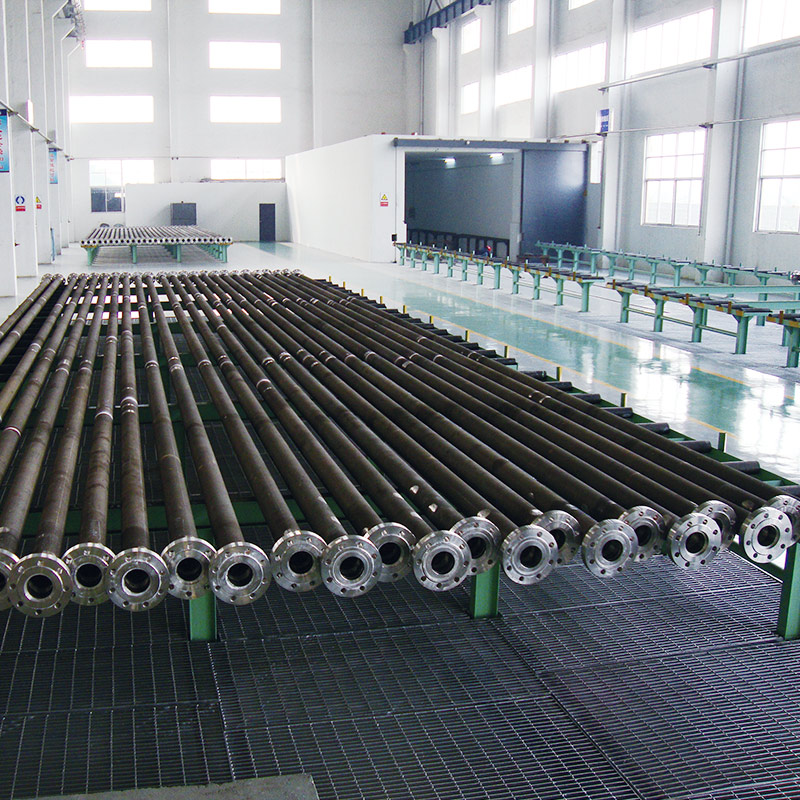
Tuopus Reformer Tube er designet for høytemperatur kjemiske reaksjoner i industrielle ovner, og sikrer effektiv varmeoverføring, strukturell integritet og langsiktig driftsstabilitet. Disse rørene ...
See Details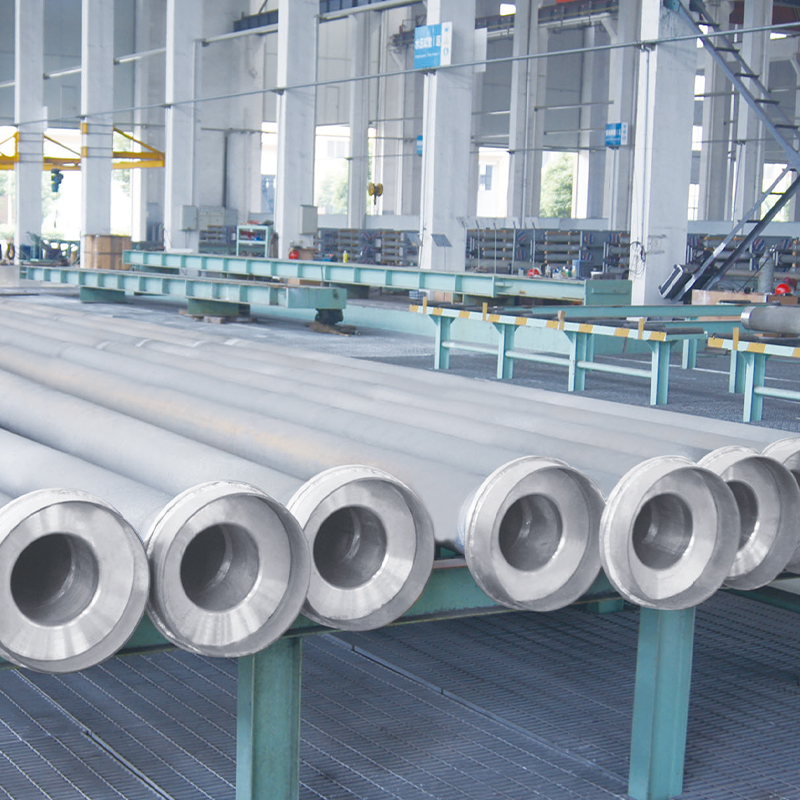
Tuopus DRI Furnace Tube Series er spesialdesignet for Direct Reduced Iron (DRI) ovner, og tilbyr overlegen varmebestandighet, mekanisk styrke og langsiktig driftsstabilitet. Produsert med avansert ...
See Details
Ovnen spiller en kritisk rolle for å opprettholde høye konverteringsrater, konsistent produktkvalitet og pålitelig langsiktig drift i petrokjemiske og kjemiske prosessanlegg. Ved å kombinere optima...
See Details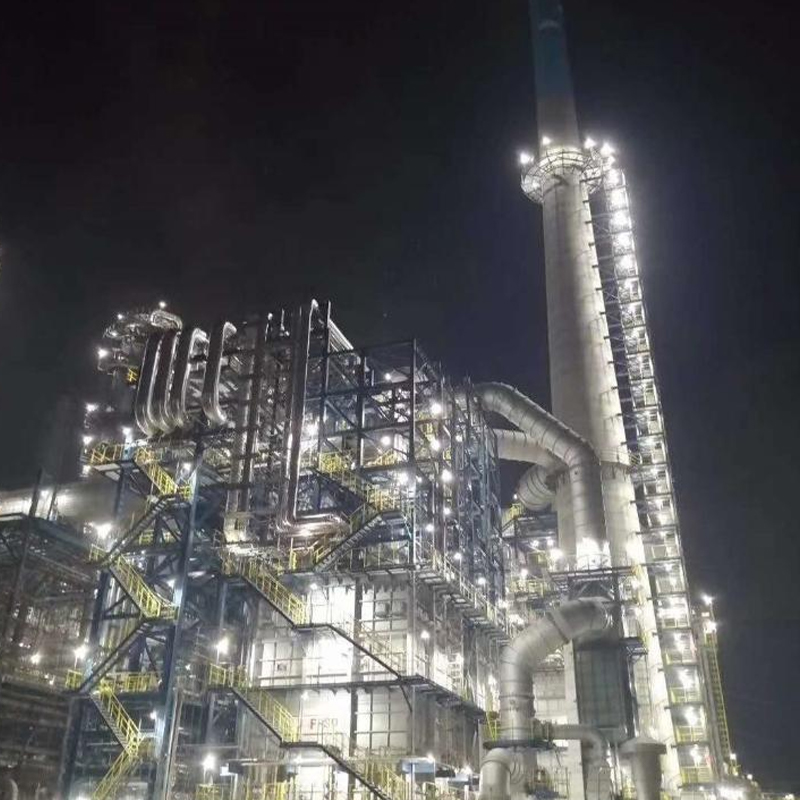
Vår fyrte varmeovn for ADU og VDU er konstruert for pålitelig og effektiv oppvarming av råolje i både atmosfæriske og vakuumdestillasjonsprosesser. Designet for høy termisk effektivitet og jevn tem...
See Details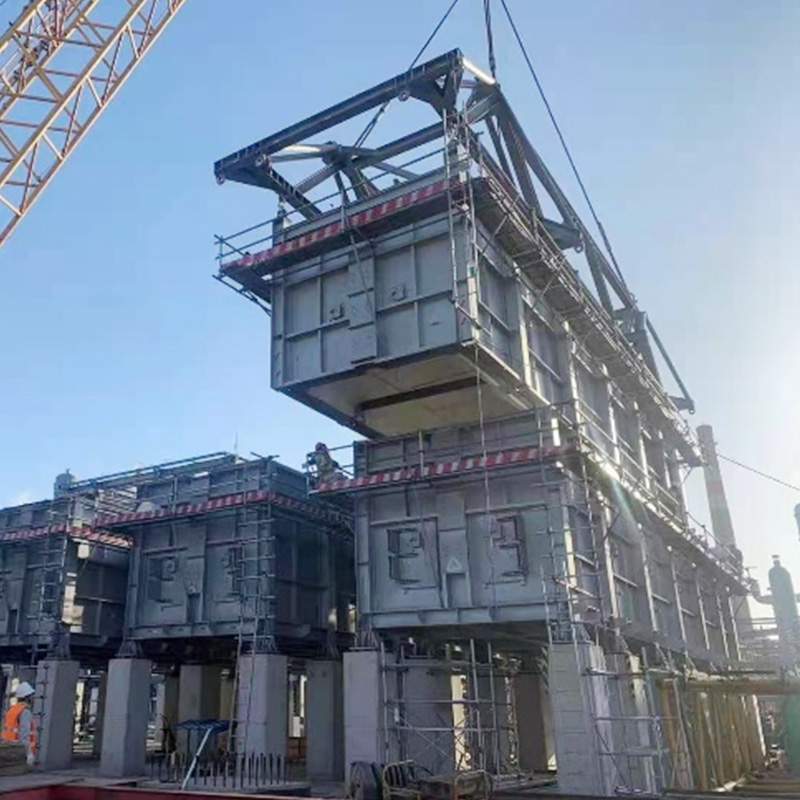
Ved å bruke COMMOS og intelligent PID for todimensjonal samarbeidsdesign, oppnår du et digitalt leveringsnivå.
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adresse
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media